 Par Hommer Zhao, Fondateur et Directeur Général
Introduction à la fabrication des faisceaux de câbles
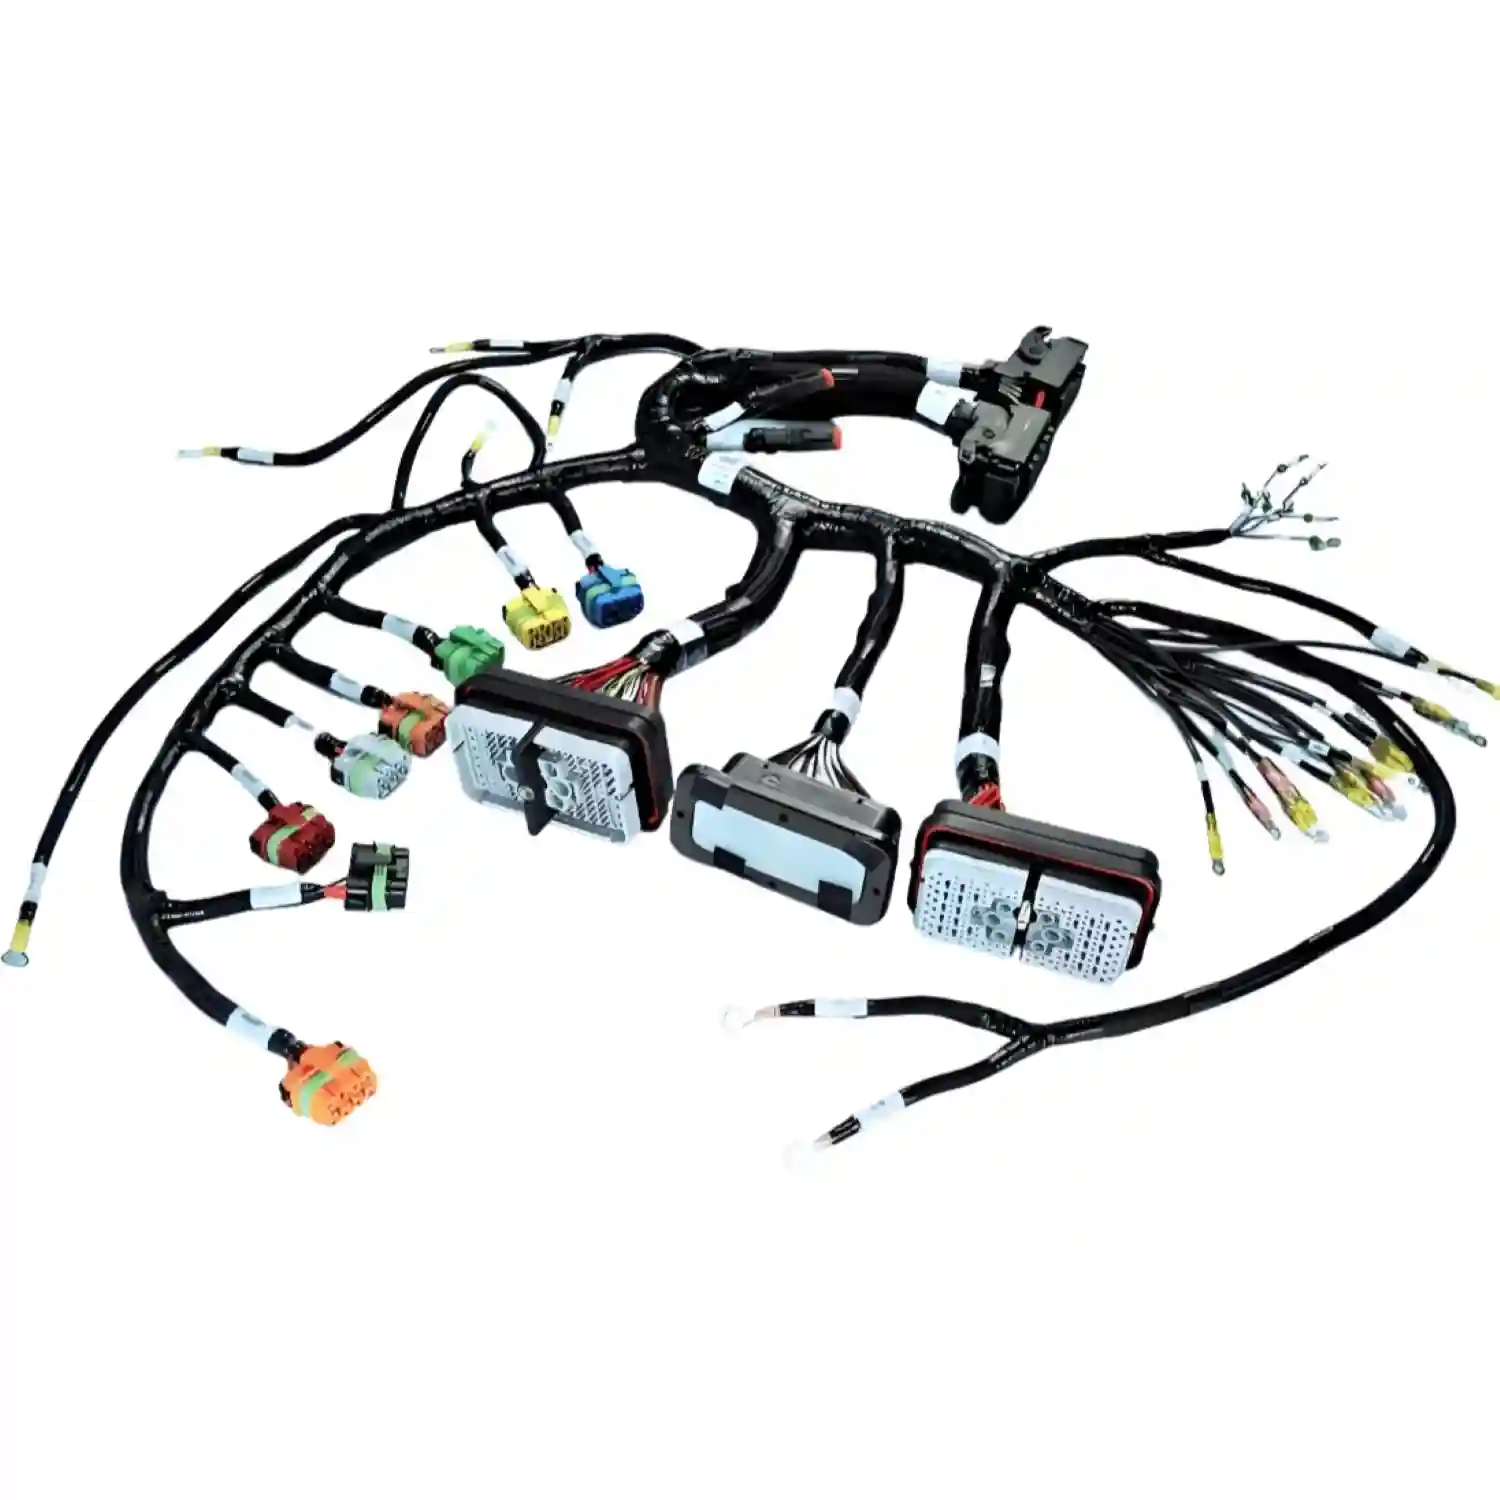
Personne ne regarde un faisceau de câbles en se disant : « (.q) ». Et c’est normal. Mais la vérité, c’est que sans cette boule de fils, votre voiture ne démarre pas, votre scanner médical reste éteint, et la chaîne de montage s’arrête net. Le faisceau, c’est le système nerveux. Et quand le système nerveux lâche, c’est la paralysie totale.
Chez WIRINGO, on fabrique ces systèmes nerveux avec des opérateurs et ingénieurs de production formés à l’IPC/WHMA-A-620. Ce guide de 2026 s’appuie sur les contraintes concrètes des lignes de production : pression des délais, réalité des tolérances et travail sur les planches de montage.
Nous allons examiner chaque étape ensemble. Que vous soyez concepteur et cherchiez à optimiser le DFM, acheteur et vouliez comprendre pourquoi un devis semble trop beau pour être vrai, ou chef de projet chargé de livrer un prototype en trois jours, vous êtes au bon endroit. Nous ne prétendrons pas que tout est toujours parfait : nous expliquerons comment la production fonctionne réellement, entre machines en marche et objectifs à tenir.
Le diable se cache dans les détails. Et en câblage, les détails vous coûtent très cher.
Les composants essentiels d’un faisceau de câbles
Un faisceau ne se résume pas à du fil et du plastique. C’est un assemblage de composants qui doivent résister aux contraintes thermiques, aux vibrations, aux agressions chimiques et, parfois, aux erreurs de montage sur la ligne du client. Chaque pièce joue un rôle précis. Relâcher une seule spécification peut compromettre tout le système.
| Composant | Fonction | Matériaux courants | Normes applicables |
|---|---|---|---|
| Fils conducteurs | Transmission du signal ou de l’énergie | Cuivre, cuivre étamé, aluminium | UL 1007, UL 1015, UL 758 |
| Connecteurs | Interface de connexion | Nylon, PBT, laiton plaqué or/étain | IPC/WHMA-A-620 |
| Gaines de protection | Protection mécanique et thermique | PVC, nylon tressé, PTFE, Tefzel | SAE J1128 |
| Terminaux (Cosses) | Connexion fil-connecteur | Laiton, phosphore bronze, acier | IPC/WHMA-A-620 |
| Rubans et attaches | Regroupement et fixation | PVC, tissu, polyester, Kapton | — |
Prenez le choix du fil. Le cuivre nu est économique, mais dans un environnement humide ou à haute température, il s’oxyde et noircit en quelques mois. Le cuivre étamé ou plaqué argent devient alors indispensable — un point rarement mentionné dans les fiches techniques. Dans les environnements extrêmes, on privilégie des isolants en Tefzel ou en XLPE : le PVC classique fondrait ou se craquellerait. Quant à l’aluminium, n’envisagez pas de l’utiliser pour alléger le faisceau sans prévoir des procédures de sertissage spécifiques avec des pâtes de contact. L’aluminium ne se travaille pas comme le cuivre et exige des outillages de presse entièrement différents.
Les connecteurs sont l’autre champ de bataille. Vous avez des marques comme Molex, TE Connectivity, JST ou Amphenol. Chacun a ses tolérances. Un boîtier JST XH ne s’insère pas avec la même force qu’un Molex Micro-Fit 3.0. Et à l’intérieur ? Des contacts en laiton ou en phosphore bronze, souvent plaqués or sur la zone de contact pour garantir une faible résistance de contact. Mais l’épaisseur de l’or varie. Si vous spécifiez 30 micro-pouces d’or et que votre sous-traitant utilise des contacts recouverts d’un placage très mince à 5 micro-pouces pour rogner sur les coûts, votre connexion va carboniser sous l’ampérage. C’est garanti.
La vraie question est la suivante : connaissez-vous réellement l’environnement de votre faisceau ? La fiche technique du client indique souvent « température ambiante », alors que, dans le compartiment moteur d’un camion en plein mois d’août, cette température atteint 105°C. Les spécifications IPC/WHMA-A-620 fixent des critères stricts, mais ne remplacent pas le discernement de l’ingénieur.
Mieux vaut surdimensionner que regretter.
Le processus de fabrication, étape par étape
Fabriquer un faisceau ne relève pas du simple assemblage à la chaîne. C’est un processus hybride : la machine apporte la précision, l’humain le discernement. Chaque étape peut devenir un point de non-retour, car une erreur en amont se propage jusqu’au test final.
1. Coupe et dénudage des fils
Tout commence par la bobine de fil. Des milliers de mètres défilent dans nos machines automatiques Komax ou Schleuniger. La lame coupe le fil à la longueur voulue, puis en dénude les extrémités. La tolérance standard ? ±1 mm. Pour les applications critiques, elle descend à ±0,5 mm. Mais une lame de dénudage s’use. Si le technicien de maintenance ne règle pas correctement son jeu, elle entame l’âme en cuivre au lieu de couper l’isolant. Un fil entaillé cassera dès les premières vibrations.
Scénario représentatif présenté à titre pédagogique — il illustre une entaille de dénudage et ne décrit pas un lot client réel.
Prenons un lot de faisceaux pour ascenseurs dans lequel une micro-entaille du cuivre étamé échappe au contrôle visuel. Le test de traction en bout de ligne peut être réussi de justesse, alors que la tenue en fatigue reste insuffisante et impose la mise au rebut du lot. La coupe constitue la fondation du processus : si elle est défaillante, tout l’assemblage est compromis.
3. Sertissage des terminaux
Ici intervient la métallurgie. Sertir une cosse consiste à déformer à froid le métal du terminal autour de l’âme du fil afin de créer une liaison mécanique et électrique. Nous utilisons des presses pneumatiques ou servo-électriques et contrôlons la hauteur de sertissage au micromètre près. Trop lâche, le sertissage laisse le fil s’arracher ; trop serré, il fatigue le cuivre et fracture le terminal.
Autre scénario représentatif présenté à titre pédagogique — il illustre une usure de positionneur et ne décrit pas un incident client réel.
Prenons un lot important de faisceaux pour lave-linge industriels, spécifié en IPC Classe 2 et équipé de connecteurs TE Connectivity Superseal. Les testeurs électriques peuvent déclarer 100 % des pièces conformes au repos, puis révéler un taux élevé de pannes intermittentes après cyclage. Une cause représentative est l’usure légère d’un positionneur de presse : le sertissage reste centré et sa hauteur paraît correcte, mais l’évasement (le « bellmouth ») devient presque inexistant. Sous des cycles thermiques de 20°C à 90°C, les brins de cuivre peuvent se fissurer à la base du sertissage. Le test électrique élémentaire ne détecte pas ce défaut tant que le contact reste établi au repos. Il faut alors isoler le lot, remplacer les positionneurs et instaurer une fréquence documentée d’analyse de coupe transversale (cross-section). Une telle reprise peut coûter plusieurs dizaines de milliers d’euros : tout se joue dans la hauteur de sertissage.
3. Insertion dans les connecteurs
Une fois le terminal serti, il faut l’insérer dans le boîtier du connecteur jusqu’au fameux « clic ». Celui-ci confirme l’engagement de la languette de verrouillage, qui empêche le fil de ressortir. Sur les petites séries ou les connecteurs complexes, l’opération s’effectue à la main, avec un tournevis ou une pince d’insertion. Sur les gros volumes, nous utilisons des machines semi-automatiques. Le risque d’erreur humaine demeure, surtout lorsque l’opérateur doit insérer 36 fils différents dans un connecteur Molex Mega-Fit. Un fil croisé entraîne un court-circuit. Un test de rétention — une légère traction sur chaque fil — est donc indispensable pour vérifier le verrouillage du terminal, même sur les cartes jugées visuellement conformes à l’IPC Classe 2.
4. Assemblage sur planche de montage
C’est ici que le faisceau prend forme. La planche de montage — ou gabarit d’assemblage — est un grand panneau en bois ou en résine dont les chevilles reproduisent exactement le chemin du faisceau dans le produit final. Les opérateurs placent les connecteurs aux extrémités, puis font cheminer les fils le long des chevilles. Ce travail minutieux impose de respecter précisément le routage du plan, faute de quoi les longueurs de fil ne correspondent plus. L’opérateur doit enrubanner, attacher et positionner des dizaines de branches en respectant la géométrie au millimètre près.
Attention : concevoir un faisceau dont les branches se croisent dans tous les sens peut faire perdre 30 secondes par unité à l’opérateur. Multiplié par 10 000 pièces par mois, ce délai crée un goulot d’étranglement considérable. Le DFM doit aussi tenir compte de la planche de montage.
5. Enrubannage et protection
Le fil nu n’est que le début : il faut ensuite le protéger. Le ruban PVC constitue la solution de base. Dans les zones à haute température, par exemple près d’un moteur ou d’une résistance, on choisit plutôt du ruban Kapton ou une gaine en fibre de verre. Contre l’abrasion, on utilise une gaine tressée en nylon ou un conduit fendu. Le Tefzel offre quant à lui une excellente résistance chimique. Le choix de la protection n’est pas esthétique : il détermine la survie du faisceau. Une gaine thermorétractable mal positionnée ou mal chauffée se déchirera dès la première flexion. Ce détail peut être fatal.
6. Tests électriques
Aucun faisceau ne sort de chez nous sans passer sur le banc de test. C'est la ligne rouge. Nos testeurs automatiques vérifient la continuité (le courant passe bien du point A au point B), l'isolement (pas de fuite entre deux circuits adjacents, typiquement >100 MΩ), et la polarité. Nous utilisons des testeurs multipoints capables de vérifier plus de 1 000 circuits simultanément. Si un fil est oublié ou croisé, la machine bloque le faisceau et l’opérateur doit corriger.
Le test électrique de continuité ne suffit toutefois pas : il ne mesure pas la qualité mécanique du sertissage. C’est pourquoi le test de traction en amont est essentiel. Le testeur intervient comme l’arbitre en fin de processus : s’il détecte une anomalie, il faut revenir en arrière. Sans exception.
Applications Sectorielles
Chaque secteur a ses priorités. L’automobile recherche des coûts maîtrisés et de gros volumes, le médical la propreté et la fiabilité, l’aérospatial la légèreté à tout prix. Appliquer les mêmes règles de conception à tous les secteurs serait une erreur élémentaire.
| Secteur | Exigences clés | Certifications requises | Volume typique |
|---|---|---|---|
| Automobile | Résistance aux vibrations, température -40°C à +125°C | IATF 16949, PPAP | 10 000+ pièces/mois |
| Médical | Biocompatibilité, miniaturisation, stérilisation | ISO 13485 et exigences du dossier client | 100 à 5 000 pièces/mois |
| Industriel | Robustesse, blindage EMI, longévité | ISO 9001, UL | 500 à 10 000 pièces/mois |
| Aérospatial | Poids réduit, résistance extrême, traçabilité totale | AS9100, MIL-STD | 10 à 500 pièces/mois |
En automobile, l'enfer, c'est le PPAP. Vous ne livrez pas un faisceau sans prouver que votre processus est capable (CPK > 1.67 sur les dimensions critiques). Les volumes sont énormes, les marges sont râpées. Une erreur de conception coûte des millions. Avec la transition vers les véhicules électriques (VE), on voit de plus en plus de câbles haute tension (600V à 1000V) en orange, avec des isolants en XLPE. Le moindre défaut d’isolement, c’est le risque d’électrocution ou d’incendie. Les normes sont devenues drastiques.
Le médical, c’est une autre planète. Les volumes sont faibles, mais la traçabilité est obsessionnelle. Chaque mètre de fil doit être tracé jusqu’à la bobine du fournisseur. Si un faisceau finit dans un appareil de dialyse, on ne peut pas se permettre une défaillance. Les matériaux doivent supporter les cycles de stérilisation à l’autoclave sans que l’isolant ne se déforme. Le PVC classique ne tient pas le coup. On utilise des mélanges spéciaux de TPE ou de polyuréthane.
L’aérospatial ? Chaque gramme compte. On remplace le cuivre par des alliages d’aluminium ou des fils cuivrés très fins (AWG 24 à 30) pour gagner du poids. Les connecteurs Amphenol ou Souriau sont des bijoux de précision. Et la paperasse ? Elle pèse parfois plus lourd que le faisceau lui-même. Traçabilité complète, certificats de conformité pour chaque composant, certificats de matière première. Si un fil lâche dans un avion, on doit pouvoir retrouver exactement quand, où et par qui il a été fabriqué.
WIRINGO s’appuie sur des capacités multi-industries en Chine et aux Philippines. Les certificats ISO 9001, IATF 16949 et ISO 13485 présentés sont délivrés uniquement à Hebei Cloom Electronic Technology pour le site et les périmètres indiqués ; ils ne couvrent ni WIRINGO, ni l’usine des Philippines, ni un produit individuel.
Pas de compromis sur les normes. Jamais.
Contrôle Qualité et Tests
Le contrôle qualité n’est pas une simple inspection en fin de chaîne. Pour les programmes fabriqués en Chine, Hebei Cloom Electronic Technology applique son système ISO 9001 avec une gestion documentée des changements et des contrôles en cours de production. Les critères précis restent liés au dossier client.
Les tests que nous réalisons répondent à des objectifs précis :
- Test de continuité : le contrôle de base. Nous vérifions que le courant passe du point A au point B, mais aussi la résistance du circuit. Un fil trop long ou un sertissage médiocre augmente cette résistance. Sur un circuit de capteur basse tension, 0.5 ohm supplémentaire suffit à fausser le signal.
- Test d'isolement : on applique une tension entre des circuits adjacents pour s'assurer qu'il n'y a pas de fuite. La norme exige souvent >100 MΩ. Mais dans les faits, si on voit une résistance d’isolement chuter de 10 000 MΩ à 500 MΩ d’un lot à l’autre, on sait qu’il y a un problème de contamination ou d’humidité sur le fil. Le test passe, mais le processus dérive.
- Test haute tension (Hi-Pot) : la tension est portée entre 500V et 1500V (parfois davantage pour les faisceaux VE) afin de détecter les micro-fissures de l’isolant ou les fils pincés. Une défaillance de l’isolant provoque un arc électrique, accompagné d’une forte détonation et d’une trace de brûlure. Ce test révèle les défauts sans ambiguïté.
- Test de traction : un poids est suspendu au sertissage, ou une machine exerce une traction. Pour un fil de 18 AWG, la norme exige souvent environ 60 Newtons. Si le fil sort à 40N, le sertissage est défaillant.
- Inspection visuelle et coupe transversale : l’œil de l’inspecteur, aidé d’une loupe ou d’un microscope, contrôle le bellmouth, le brush et l’extrusion du sertissage. C’est le seul moyen de vérifier que la pression de sertissage est bien répartie entre les brins de cuivre.
À quoi servent tous ces tests, au-delà d’allumer un voyant vert ? À anticiper un environnement réel impitoyable. Un faisceau conforme sur une table à 22°C peut flancher à -20°C ou à 85°C. Pour les projets critiques, nous soumettons donc des échantillons à des essais environnementaux rigoureux : chocs thermiques (-40°C à +125°C en quelques secondes), brouillard salin pendant plusieurs semaines, puis vibrations sinusoïdales et aléatoires simulant des milliers de kilomètres. Le tout conformément aux normes IPC et aux spécifications des clients.
Les fabricants de circuits imprimés comme WellPCB, spécialiste des PCB multicouches, constituent des partenaires essentiels dans la chaîne de valeur électronique. Quand on livre un projet d’intégration en boîtier complet, l’intégration de la carte électronique et du faisceau doit être irréprochable. Un connecteur mal serti sur un PCB entraîne presque inévitablement un retour en SAV.
Un test qui passe, c’est bien. Un processus qui ne génère pas de défaut, c’est mieux.
Comment choisir le bon fabricant
Choisir un fabricant de faisceaux de câbles ne revient pas à acheter des vis sur catalogue. C’est un engagement de long terme : vous lui confiez le système nerveux de votre produit, et ses erreurs peuvent nuire à votre réputation. Comment distinguer les fournisseurs fiables face à une multitude de devis ?
- Certifications : S’ils ne disposent pas au minimum de l’ISO 9001, écartez-les. Dans l’automobile, l’IATF 16949 est incontournable ; dans le médical, l’ISO 13485. Un certificat ne suffit pas : demandez le dernier rapport d’audit et examinez le traitement des non-conformités. Un fournisseur qui affirme n’avoir jamais de NC doit éveiller vos soupçons ; un fournisseur qui les traite avec rigueur inspire confiance.
- Capacité de production : Votre fournisseur doit pouvoir absorber vos pics de volume. S’il réalise tout manuellement dans un atelier de 10 personnes, il ne produira pas 5 000 faisceaux par semaine en décembre. Demandez quelles machines il utilise. Des équipements Komax ou Schleuniger récents constituent un bon signe ; si les fils sont coupés à la pince à dénuder, cherchez un autre partenaire.
- Expertise technique et DFM : C’est le premier critère. Un bon fabricant ne se contente pas d’approuver votre plan : il le met à l’épreuve. Il vous dira : « Ce fil de 8 AWG ne passera jamais dans ce chemin de câblage, il faut le diviser », ou « Ce connecteur Molex coûtera 2$ l’unité ; un JST conviendra pour la moitié ». Le DFM (conception orientée fabrication) peut vous faire économiser des milliers d’euros. Sans DFM, vous finissez par payer les erreurs du fournisseur.
- Réactivité : Le marché évolue vite. Un délai de prototypage de 3 semaines est déjà trop long en 2026. Il vous faut un partenaire qui répond sous 24 heures, produit des échantillons en 3 à 5 jours et vous alerte immédiatement en cas de problème de matière première.
- Traçabilité : Si un lot pose problème chez votre client final, vous devez pouvoir en isoler la cause en 10 minutes. Le fabricant doit disposer d’un ERP fiable reliant le numéro de lot du faisceau à la bobine de fil, au lot de connecteurs et à l’opérateur chargé du montage. Sans traçabilité, pas de confiance.
- Localisation et logistique : La fabrication en Asie est économique pour les gros volumes, mais le transport maritime prend du temps. Une usine comme la nôtre aux Philippines permet, si nécessaire, une expédition rapide par avion tout en conservant des coûts compétitifs. Pour les prototypes urgents, un site chinois relié à un réseau aérien express est essentiel.
Les experts en câblage et assemblage électronique comme Wiringo assurent cet accompagnement de la conception à la livraison en série. Nous ne livrons pas seulement des cartons, mais aussi de la sérénité, avec des délais de prototypage parmi les plus courts du marché.
Le moins cher est rarement le meilleur choix. Le plus fiable, oui.
Conclusion et Prochaines Étapes
Fabriquer des faisceaux de câbles est une discipline exigeante. Elle requiert une expertise technique pointue, des machines de précision et un contrôle qualité rigoureux. Chaque fil, chaque cosse et chaque enrubannage constitue un point de défaillance potentiel à éliminer avant la sortie d’usine. La fiabilité de vos systèmes électriques ne laisse aucune place à l’improvisation.
Vous avez un projet ou un plan à soumettre à un expert ? Demandez un devis gratuit. Notre équipe d’ingénieurs ne se contentera pas de le chiffrer : elle l’analysera en détail et vous répondra sous 24 heures avec une étude de faisabilité complète. Confiez vos faisceaux à des spécialistes.
Votre système nerveux mérite l’excellence.
Sources et Références
- IPC/WHMA-A-620 — exigences et critères d’acceptation pour les assemblages de câbles et faisceaux — Wikipedia (IPC)
- Wikipedia — faisceau de câbles — en.wikipedia.org
- IATF 16949:2016 — système de management de la qualité automobile
- SAE J1128 — câbles primaires basse tension
- UL 758 — norme relative aux fils de câblage des appareils
Questions Fréquentes
Quel test minimum faut-il exiger sur un faisceau de câbles ?
Le minimum crédible est un test de continuité à 100 % et, sur les circuits critiques, un test d’isolement à 500 VDC ou 1 000 VDC selon l’application. Pour les projets exigeants, ajoutez une traction sur échantillons et un contrôle visuel selon IPC/WHMA-A-620.
Quelle norme de qualité s’applique le plus souvent aux faisceaux industriels ?
La référence la plus courante reste l’IPC/WHMA-A-620, avec ses Classes 1, 2 et 3. En industrie générale, la Classe 2 couvre la majorité des besoins, tandis que la Classe 3 est réservée aux applications de haute fiabilité.
Combien de temps faut-il pour fabriquer un premier lot ?
Pour un prototype simple, il faut souvent 24 à 72 heures si les composants sont disponibles. Pour un premier lot série avec outillage, contrôle et validation documentaire, la fenêtre réaliste est plutôt de 2 à 6 semaines.
Quel taux de défaut est acceptable en production série ?
Sur une ligne maîtrisée, viser moins de 1 % de rebut interne est un bon repère, et les programmes automobiles visent souvent des niveaux inférieurs à 50 ppm. Ce résultat suppose du contrôle de sertissage, une traçabilité lot par lot et des postes réglés de façon répétable.
Quand faut-il demander une coupe micrographique ?
Demandez-la dès qu’un sertissage est critique, nouveau ou soumis à vibration. Une micrographie de démarrage, puis une vérification périodique selon plan de contrôle, permet de confirmer le remplissage du fût, l’absence de coupe de brins et la conformité à la fenêtre processus.