 Par Hommer Zhao, Fondateur et Directeur Général
Scénario représentatif présenté à titre pédagogique — il illustre un processus courant de qualification fournisseur et ne décrit pas un dossier client réel.
Considérons un projet du secteur de la robotique qui ne peut pas passer directement au prototype. Le donneur d’ordre exige une qualification fournisseur stricte avant toute fabrication : plusieurs fonctions (juridique, achats, qualité et ingénierie) sont impliquées, un audit qualité sur site est demandé et le processus de qualification peut s’étaler sur plusieurs mois. Le risque principal n’est pas le prix unitaire ; le risque est de lancer des dessins de prototype sans NDA, sans revue qualité et sans preuve que l’usine peut tenir les exigences d’un robot en mouvement.
En bref
- Un fournisseur robotique doit être qualifié avant le prototype, pas seulement avant la série.
- Le scénario mobilise les services juridique, achats, qualité et ingénierie.
- IPC/WHMA-A-620, UL 758 et IATF 16949 cadrent acceptation, fils et changement.
- L’audit doit vérifier sertissage, routage dynamique, test à 100 % et traçabilité.
- La décision se prend avec preuves documentaires, échantillons et limites de processus.
Pourquoi qualifier le fournisseur avant le prototype robotique
La qualification fournisseur doit commencer avant le prototype quand un faisceau entre dans un robot mobile, un cobot ou une articulation humanoïde. Le lecteur typique est un ingénieur robotique, un SQE ou un acheteur technique déjà en phase RFQ, avec dessins préliminaires, BOM partielle et pression calendrier. À ce stade, le bon objectif n’est pas de trouver le prix le plus bas, mais de savoir si le fournisseur peut protéger les données, lire les contraintes mécaniques et fabriquer des échantillons auditables.
Un faisceau robotique est un ensemble de fils, câbles, connecteurs, blindages, gaines et points de fixation conçu pour fonctionner dans une machine avec mouvement répété. Une qualification fournisseur est une revue documentée qui vérifie capacité technique, système qualité, sécurité des données, gestion des changements et aptitude à livrer. Un audit qualité sur site est une inspection structurée de l’usine, des postes, des enregistrements et des contrôles avant approbation fournisseur.
Dans notre rôle de fabricant de faisceaux, nous traitons les projets robotiques comme des interfaces dynamiques, pas comme de simples longueurs de fil. Les références utiles incluent IPC/WHMA-A-620 pour les critères d’acceptation des assemblages de câbles, UL 758 pour les styles de fils reconnus, et IATF 16949 quand la maîtrise du changement doit atteindre un niveau automobile.
Ce que le cas humanoïde change dans la séquence RFQ
Le scénario de l’OEM robotique montre une différence nette entre un achat standard et un programme à risque. Les fonctions client sont impliquées dès le départ : juridique pour le NDA, achats pour les conditions commerciales, qualité pour l’audit fournisseur et ingénierie pour les dessins. Si une seule fonction attend la fin du prototype pour intervenir, le programme peut perdre plusieurs semaines sur une question qui aurait dû être fermée au lancement.
Dans ce scénario, le travail s’organise donc en deux flux parallèles. Le premier flux couvre NDA, questionnaire qualité, préparation de l’audit sur site et preuves de certification. Le second flux couvre la revue technique : connecteurs, sections de fil, longueurs critiques, zones de flexion, points de fixation et conditions de test. Cette séparation évite un piège courant : l’équipe ingénierie avance vite, puis le SQE bloque le fournisseur parce que le dossier qualité manque de preuves.
Le résultat attendu d’une qualification fournisseur n’est pas une promesse commerciale. Le résultat attendu est une décision documentée : approuvé pour prototype, approuvé sous condition, ou refusé jusqu’à correction. Pour un faisceau robotique, cette décision doit couvrir les dessins, le processus de sertissage, la stratégie de test et le contrôle des révisions.
Tableau d’audit : preuves à demander avant approbation
| Zone d'audit | Preuve à demander | Risque si absent | Critère pratique | Décision fournisseur |
|---|---|---|---|---|
| NDA et contrôle documentaire | NDA signé, accès limité, journal des révisions du plan | Fuite IP ou fabrication sur mauvais indice | Chaque dessin porte une révision et une date | Bloquant avant revue technique |
| Système qualité | ISO 9001, IATF 16949 si requis, plan de contrôle | Changement non approuvé en prototype | Procédure ECO avec responsable nommé | Condition d'approbation |
| Sertissage | Hauteur de sertissage, coupe micrographique, essai de traction | Contact instable après vibration | Mesures par terminal et jauge de fil | À vérifier sur échantillon |
| Routage dynamique | Rayon de courbure, zone neutre, clips, gaine | Rupture conducteur dans articulation | Première fixation placée hors zone de flexion | Revue ingénierie obligatoire |
| Test final | Continuité 100 %, polarité, court-circuit, isolement | Prototype fonctionnel mais non reproductible | Programme de test lié au numéro de pièce | Obligatoire avant expédition |
| Traçabilité | Lot fil, terminal, opérateur, date, rapport FAI | RMA impossible à isoler | Étiquette ou dossier lié à chaque lot | Nécessaire pour série |
Le tableau impose un échange utile entre ingénierie et achats. Un fournisseur peut convenir à un faisceau statique sans être encore prêt pour un robot à articulation rapide. À l’inverse, un fournisseur très structuré peut être trop lourd pour un lot de 3 pièces dont la conception n’est pas figée ; la décision doit refléter le risque réel.
Revue ingénierie : vérifier le mouvement avant le prix
La revue d’ingénierie doit repérer les zones de mouvement avant le chiffrage du prototype. Un faisceau robotique échoue souvent au premier point de contrainte : sortie de connecteur trop rigide, gaine trop courte, brins insuffisamment flexibles, rayon de courbure imposé par le châssis ou clip mal placé. Peu coûteux à corriger sur le dessin, ces défauts deviennent onéreux après l’outillage, la coupe et l’assemblage.
Demandez au fournisseur de séparer les segments statiques et dynamiques sur le dessin. Les segments dynamiques peuvent exiger fil toronné fin, gaine basse friction, blindage plus souple, longueur de service supplémentaire ou relief de tension spécifique. Pour les signaux sensibles, la revue doit aussi inclure blindage, fil de drain, paires torsadées et distance avec les câbles moteur.
Le meilleur RFQ précise une plage de mouvement, pas seulement une longueur. Indiquez l’angle de rotation, le nombre d’axes concernés, l’espace disponible, le rayon minimal accepté, la température, les produits de nettoyage et la durée de vie cible si elle est connue. À défaut, demandez au fournisseur un plan d’essai comparatif plutôt que d’inventer une promesse de cycles.
Système qualité : relier IPC-A-620, UL 758 et IATF 16949
IPC/WHMA-A-620 doit définir l’acceptabilité visuelle et processus du faisceau, mais le standard ne remplace pas un cahier des charges produit. Il faut choisir la classe d’acceptation, lister les terminaisons critiques et préciser les contrôles qui comptent pour votre robot. Le fournisseur doit montrer comment ses instructions traduisent le standard en actions de production : coupe, dénudage, sertissage, insertion des contacts, traction, inspection et test électrique.
UL 758 devient pertinent lorsque le fil doit respecter une construction reconnue, une température, une tension ou une famille d’isolation. Pour un robot exporté vers plusieurs marchés, l’acheteur doit vérifier que le fil proposé restera disponible en série, pas seulement au stade du prototype. Un style de fil rare peut bloquer la série même si les 5 premiers échantillons fonctionnent.
IATF 16949 n’est pas obligatoire pour tous les robots, mais sa logique de changement documenté aide quand le programme implique plusieurs révisions et fournisseurs. Sur ce type de programme robotique, un processus de qualification sur plusieurs mois rendait cette discipline utile : aucun changement de connecteur, fil, gaine ou routage ne devait entrer dans l’échantillon sans approbation. Cette logique rejoint nos guides sur la transition prototype vers série et l'inspection premier article.
Plan d’échantillons : ce que les premiers faisceaux doivent prouver
Les premiers échantillons doivent prouver la fabricabilité, pas seulement l’allumage du robot. Un bon plan demande au moins un contrôle dimensionnel, une vérification de routage, une inspection de sertissage, un test de continuité à 100 %, une vérification de polarité et un rapport d’écarts. Pour un faisceau exposé à flexion, ajoutez une inspection après montage dans l’axe ou un essai de mouvement client.
Le rapport d’échantillon doit être relié au numéro de révision. Si l’équipe mécanique modifie le passage câble après test, le fournisseur doit savoir si le faisceau change de longueur, de gaine, de clip ou de connecteur. Sans cette discipline, deux prototypes peuvent porter le même nom tout en étant différents sur le terrain.
Pour un programme robotique, nous recommandons une revue conjointe après les premiers échantillons. L’acheteur regarde le délai, emballage et cohérence commerciale. Le SQE regarde les enregistrements et réaction aux écarts. L’ingénieur regarde le montage, rayon, mouvement et bruit électrique. Cette revue multi-métier reproduit le scénario pédagogique, où plusieurs fonctions du client (juridique, achats, qualité et ingénierie) interviennent avant la phase technique.
Quand un fournisseur n’est pas encore prêt
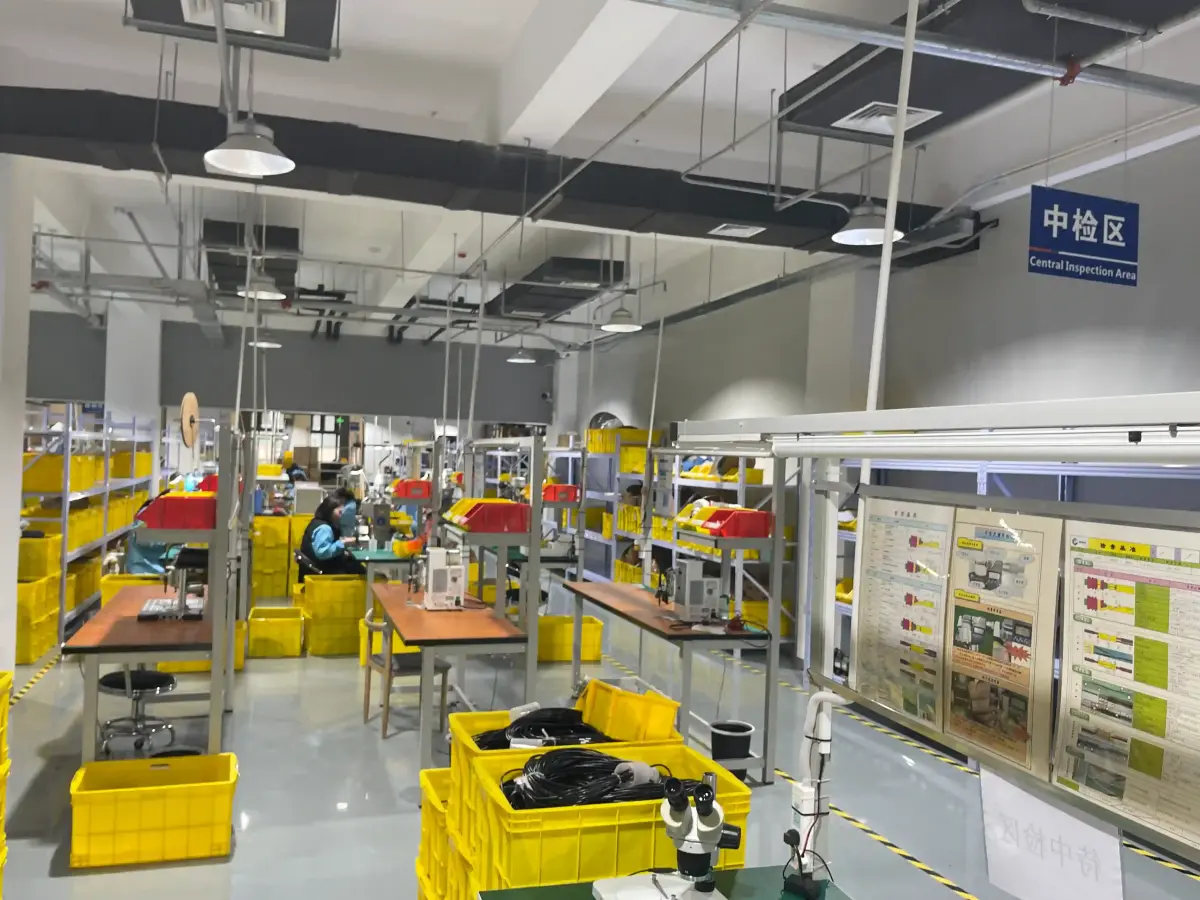
Un fournisseur n’est pas prêt si l’audit ne peut pas relier chaque opération à une preuve. Les signaux faibles sont faciles à voir : absence de plan de contrôle, absence de mesure de hauteur de sertissage, testeur non programme par référence, substitutions de composants non documentées, ou réponse vague sur le routage dynamique. Ces signaux ne prouvent pas une défaillance future, mais ils indiquent que le prototype risque de devenir une expérience non contrôlée.
Le fournisseur peut aussi être techniquement capable mais mal adapté au moment du programme. Si votre conception change chaque semaine, un fournisseur très orienté série peut imposer trop de rigidité. Si votre robot est proche de la production, un atelier prototype sans traçabilité ne suffit plus. La bonne qualification de fournisseur doit donc classer le besoin : prototype exploratoire, NPI documenté, présérie, ou production répétable.
Liste de contrôle RFQ pour qualifier un fournisseur robotique
- NDA : statut signé, personnes autorisées et règles de partage des dessins.
- Dessins : révision, longueurs critiques, zones dynamiques, points de fixation et tolérances.
- BOM : connecteurs, contacts, fils, gaines, équivalents autorisés et composants critiques.
- Normes : classe IPC/WHMA-A-620, exigences UL 758, besoin IATF 16949 ou ISO 9001.
- Processus : coupe, dénudage, sertissage, insertion, protection, routage et emballage.
- Tests : continuité à 100 %, polarité, isolement, traction, inspection visuelle et essai de mouvement.
- Audit : questionnaire, preuves documentaires, disponibilité pour revue sur site et responsable qualité.
- Décision : critères pour approuver, approuver sous condition ou relancer la qualification.
Cadre de décision : approuver, approuver sous condition ou refuser
Approuvez le fournisseur pour prototype si le NDA est signé, les dessins sont contrôlés, le processus est clair et le plan de test couvre les modes de défaillance probables. Une approbation sous condition convient si une preuve manque mais peut être fournie avant expédition, par exemple un rapport d’essai de traction ou une photo de gabarit. Refusez temporairement si le fournisseur ne peut pas expliquer la gestion des révisions, les substitutions ou le test final.
Ce cadre protège les deux parties. Le client évite de perdre un cycle de prototype sur un problème fournisseur. Le fabricant évite de produire des échantillons que le SQE rejettera pour manque de dossier. Pour les projets de faisceaux sur mesure, cette clarté transforme l’audit en outil d’accélération.
Envoyez vos dessins, contraintes de mouvement, BOM et exigences d’audit à l'équipe WIRINGO. Nous pouvons préparer la revue de faisceau robotique, le plan d’échantillons, le contrôle de sertissage et le dossier qualité pour vos assemblages de câbles.
Références utiles
- Wikipedia - IPC électronique pour le contexte IPC/WHMA-A-620.
- Wikipedia - UL organisme de sécurité pour le contexte UL 758.
- Wikipedia - IATF 16949 pour le contexte système qualité automobile.
- Wikipedia - ISO 9000 pour le contexte management qualité.
FAQ : qualification fournisseur pour faisceau robotique
Q : Quand faut-il qualifier un fournisseur de faisceaux robotiques ?
Qualifiez le fournisseur avant le premier prototype si le robot contient des articulations, des données confidentielles ou une exigence de test documenté. Dans le scénario pédagogique, le processus implique plusieurs fonctions du client (juridique, achats, qualité et ingénierie) avant l’évaluation technique.
Q : Quelles normes citer dans un audit de faisceau robotique ?
Citez IPC/WHMA-A-620 pour l’acceptabilité des câbles, UL 758 pour les fils reconnus et IATF 16949 ou ISO 9001 pour la maîtrise qualité. Le dossier doit aussi définir la classe IPC, le plan de test et les révisions de dessin.
Q : Un audit sur site est-il nécessaire pour un prototype ?
Un audit sur site devient pertinent si le prototype porte une architecture critique, une IP sensible ou une trajectoire vers série. Le scénario comporte explicitement un audit qualité sur site, même avant lancement complet des échantillons.
Q : Quels tests demander sur les premiers faisceaux robotiques ?
Demandez continuité à 100 %, polarité, court-circuit, inspection de sertissage, mesure de traction et vérification de routage dans l’axe. Pour les signaux sensibles, ajoutez contrôle de blindage et test d’isolement selon le produit.
Q : Comment éviter les retards pendant une qualification fournisseur ?
Lancez NDA, questionnaire qualité et revue du plan en parallèle. Dans le scénario pédagogique, un processus de qualification étendu peut bloquer le projet si les équipes juridique, achats, qualité et ingénierie travaillent en séquence stricte.
Q : Quels signes indiquent qu’un fournisseur n’est pas prêt ?
Les signes critiques sont absence de plan de contrôle, substitutions non approuvées, testeur non lié au numéro de pièce et aucune preuve d’essai de traction. Pour un faisceau robotique, une réponse vague sur rayon de courbure ou premier clip doit aussi bloquer l’approbation.