 Par Hommer Zhao, Fondateur et Directeur Général
Le vrai coût d’un test manqué : un scénario illustratif
Scénario pédagogique — les chiffres ci-dessous sont donnés à titre d’ordre de grandeur pour illustrer un principe, et ne décrivent pas un incident client réel.
Imaginons un fabricant d’équipements médicaux qui expédie un lot de faisceaux sans test de rigidité diélectrique (hipot). Un défaut d’isolation non détecté peut, en service, provoquer un court-circuit dans l’appareil — avec à la clé un rappel produit et une enquête réglementaire dont le coût se chiffre couramment en dizaines, voire centaines de milliers d’euros. À l’inverse, un test électrique automatisé en sortie de ligne ne coûte que quelques centimes par connexion et ne prend que quelques secondes. La leçon est générique et vérifiable dans toute la profession : le coût d’un test de série est sans commune mesure avec celui d’une défaillance sur le terrain, a fortiori dans le médical.
Dans nos processus pour les programmes médicaux, la qualification fournisseur précède toute commande : questionnaire qualité signé, certificats ISO 13485 / ISO 9001 / IATF 16949, et devis au niveau du BOM couvrant chaque assemblage avec les options de matériaux clairement identifiées. Le plan d’essai fait partie intégrante de ce dossier de qualification.
La différence entre ces deux scénarios ne tient pas à la complexité du produit. Elle tient au plan d’essai. À titre indicatif, un programme de contrôle qualité structuré représente quelques pourcents du coût de fabrication et peut éliminer une grande majorité des défaillances en service. Ce guide détaille les méthodes d’essai électriques, mécaniques et environnementales utilisées dans la production de faisceaux de câbles, avec les critères de sélection par application et les normes applicables.
méthodes d’essai couvrant les volets électrique, mécanique et environnemental
des défauts détectables par un plan d’essai complet
ordre de grandeur d’un test automatisé par faisceau
du coût de fabrication pour un programme de test
Tests électriques : les trois piliers du contrôle
Les tests électriques représentent le minimum absolu pour tout faisceau de câbles. Chaque faisceau sortant de production doit passer trois contrôles : continuité, résistance d’isolation et tenue diélectrique (hipot). Omettre l’un de ces trois tests revient à laisser passer des défauts qui ne se manifesteront qu’en service.
Test de Continuité
Le test de continuité vérifie que chaque circuit est complet et qu’aucune connexion involontaire n’existe entre circuits. Un courant de test faible (typiquement 100 mA sous 5 V DC) parcourt chaque conducteur. Le testeur mesure la résistance totale du circuit et la compare à un seuil configurable, généralement fixé à 1 Ω pour un circuit court ou 10 Ω pour un câblage long.
Un circuit peut être « continu » tout en présentant une résistance anormalement élevée — un sertissage défectueux qui laisse passer le signal mais génère un échauffement localisé. Les testeurs automatisés détectent cette anomalie en mesurant la résistance au milli-ohm près, tandis qu’un simple multimètre ne distingue qu’un circuit ouvert ou fermé.
Test de résistance d’isolement
Le test de résistance d’isolation mesure la qualité de l’isolant entre conducteurs et entre conducteurs et masse. Une tension DC élevée (typiquement 500 V DC selon la norme IEC 61010) est appliquée entre les circuits, et le courant de fuite est mesuré. La résistance d’isolation doit dépasser 100 MΩ pour la majorité des applications industrielles.
La température influence fortement le résultat : chaque hausse de 10 °C divise la résistance d’isolation par deux. Un faisceau qui passe à 20 °C en laboratoire peut échouer à 60 °C en compartiment moteur. Les spécifications doivent donc préciser la température de test. Pour les faisceaux destinés aux applications automobiles, la norme LV 112 exige un test à 23 °C ± 5 °C.
Test hipot (tenue diélectrique)
Le test hipot applique une haute tension (500 à 1 500 V DC, parfois jusqu’à 3 000 V pour l’aérospatial) entre circuits isolés pour vérifier que l’isolation ne claque pas sous contrainte. Contrairement au test de résistance d’isolation qui mesure un courant de fuite continu, le test hipot recherche un claquage brutal : une décharge soudaine qui indique un défaut d’isolation (microfissure, contamination, épaisseur insuffisante).
Le test hipot peut révéler des défauts d’isolation que la seule continuité ne détecte pas. Pour les faisceaux médicaux, la tension, la durée, les points d’application et les critères d’acceptation doivent être définis par le plan de test du client.
| Test électrique | Tension appliquée | Ce qu’il détecte | Norme de référence | Durée typique |
|---|---|---|---|---|
| Continuité | 5 V DC / 100 mA | Circuits ouverts, courts-circuits, inversions | IPC/WHMA-A-620 §5.3 | < 1 s par point |
| Résistance d’isolation | 500 V DC | Dégradation isolant, courant de fuite | IEC 61010, LV 112 | 1–60 s |
| Hipot (diélectrique) | 500–3 000 V DC | Claquage d’isolation, microfissures | Plan de test client, méthodes d’essai applicables | 30–60 s |
« Beaucoup de fabricants font un test de continuité et s’arrêtent là. C’est comme vérifier qu’une porte se ferme sans vérifier la serrure. Le test hipot est la serrure : il révèle les défauts d’isolation que la continuité ne peut pas voir. Sur nos lignes, tout faisceau passe les trois tests électriques avant emballage — pas de dérogation. »
WIRINGO
Tests mécaniques : vérifier la robustesse physique
Un faisceau peut passer tous les tests électriques et tomber en panne trois mois plus tard parce qu’un sertissage cède sous vibration. Les tests mécaniques valident la robustesse physique des connexions et du faisceau assemblé.
Test de traction
Le test de traction mesure la force nécessaire pour arracher un contact serti de son conducteur. Un dynamomètre motorisé applique une traction à vitesse constante (25 mm/min selon IPC/WHMA-A-620 §19.7.2) jusqu’à la rupture. La force mesurée est comparée aux valeurs minimales définies par le standard, qui varient selon la section du conducteur et le type de contact.
Pour un sertissage, le seuil d’arrachement dépend du fil, du terminal, de la spécification applicable et du plan de contrôle. Le résultat doit être comparé à cette valeur approuvée ; un résultat insuffisant peut signaler un défaut d’outil, un mauvais réglage de course ou une sélection de cosse incompatible.
Contrôle de hauteur de sertissage (crimp height)
La hauteur de sertissage est la dimension verticale de la zone déformée après compression. Mesurée au micromètre ou par caméra de vision industrielle, elle doit rester dans une tolérance de ±0,05 mm par rapport à la spécification du fabricant de contacts. Un écart de 0,1 mm peut diviser la force de rétention par deux.
Un contrôle de force de sertissage peut analyser la courbe force/déplacement en temps réel et signaler un profil qui s’écarte de la référence. Pour les programmes fabriqués en Chine, le contrôle demandé est documenté selon le plan client dans le cadre du système qualité ISO 9001 de Hebei Cloom Electronic Technology.
Test de Vibration
Le test de vibration simule des années d’exposition aux oscillations mécaniques en quelques heures. Le faisceau est monté sur un pot vibrant qui reproduit le profil vibratoire de l’application cible — par exemple, 10 à 500 Hz avec une accélération de 5 g pour un faisceau moteur automobile (norme ISO 16750-3).
Après le cycle de vibration (typiquement 8 à 48 heures), le faisceau repasse les tests électriques. Toute dégradation de continuité ou de résistance d’isolation indique un point faible mécanique : sertissage sous-dimensionné, maintien insuffisant, ou routage qui crée une zone de flexion répétée.
| Test mécanique | Paramètre mesuré | Seuil typique | Norme |
|---|---|---|---|
| Traction (essai de traction) | Force de rupture (N) | 35 N pour AWG 18 | IPC/WHMA-A-620 §19.7.2 |
| Hauteur de sertissage | Dimension verticale (mm) | ±0,05 mm selon la spécification fabricant | IPC/WHMA-A-620 §14 |
| Vibration | Tenue après cycles | 10–500 Hz, 5 g, 8–48 h | ISO 16750-3 |
| Flexion répétée | Nombre de cycles avant rupture | 10 000–100 000 cycles | IEC 60245-1 |
Tests environnementaux : simuler des années d’exposition
Les tests environnementaux reproduisent de façon accélérée les conditions réelles d’utilisation. Un faisceau installé sous le capot d’un véhicule subit des cycles thermiques de -40 °C à +125 °C, de l’humidité à 95 %, des projections de sel et des vibrations continues. Ces tests valident que le faisceau survivra à ces contraintes pendant sa durée de vie nominale.
Cycle Thermique
Le test de cycle thermique alterne entre température basse et haute selon un profil défini. Un profil automobile standard (norme ISO 16750-4) soumet le faisceau à 1 000 cycles entre -40 °C et +125 °C, avec un maintien de 30 minutes à chaque extrême. Le taux de montée en température ne dépasse pas 5 °C/min pour éviter les chocs thermiques parasites.
Ce test révèle les défauts de matériaux : un isolant PVC standard se fissure après 200 cycles à +105 °C, tandis qu’un isolant XLPE tient 1 000 cycles à +125 °C sans dégradation. Il révèle aussi les sertissages fragiles : la dilatation différentielle entre le cuivre et l’étain crée des micro-mouvements qui desserrent progressivement un contact mal compressé.
Test au Brouillard Salin
Le test au brouillard salin (norme ISO 9227) expose le faisceau à une atmosphère saturée de solution NaCl à 5 % et 35 °C pendant 48 à 1 000 heures selon l’application. Ce test accélère la corrosion de 10 à 50 fois par rapport aux conditions naturelles.
Après exposition, on mesure la résistance de contact (qui ne doit pas augmenter de plus de 10 mΩ) et la force d’extraction des contacts (qui ne doit pas baisser de plus de 20 %). Les faisceaux destinés aux applications maritimes ou aérospatiales subissent systématiquement 500 heures minimum. L’utilisation de cuivre étamé et de connecteurs plaqués or ou nickel réduit la dégradation de manière significative.
Essai d’étanchéité (indice IP)
Le test d’étanchéité selon la norme IEC 60529 vérifie le degré de protection IP du faisceau assemblé. Un test IP67 (immersion temporaire) plonge le faisceau à 1 mètre pendant 30 minutes. Un test IP69K (jet haute pression) projette de l’eau à 80 °C sous 100 bars à une distance de 10-15 cm. Après le test, la résistance d’isolation doit rester supérieure au seuil nominal.
Les faisceaux étanches pour l’industrie agroalimentaire, les véhicules de chantier et les équipements de nettoyage nécessitent un indice IP69K. Ce niveau exige des connecteurs surmoulés, des joints toriques et une sélection de gaines thermorétractables avec adhésif intégré.
« Le test environnemental est le seul qui reproduit la réalité du terrain. Un faisceau peut passer les contrôles électriques et mécaniques en atelier, puis tomber en panne après un hiver dans un coffre de véhicule. Lorsque les conditions d’utilisation sont sévères, le cycle thermique et le brouillard salin doivent être intégrés dès la validation prototype. »
WIRINGO
Test automatisé ou manuel : quand automatiser
Le test manuel convient aux prototypes et aux petites séries de moins de 50 pièces. Un technicien qualifié utilise un multimètre, un mégohmètre et un testeur hipot portatif pour vérifier chaque circuit. Le temps de test dépend du nombre de points : 5 à 15 minutes pour un faisceau de 20 connexions.
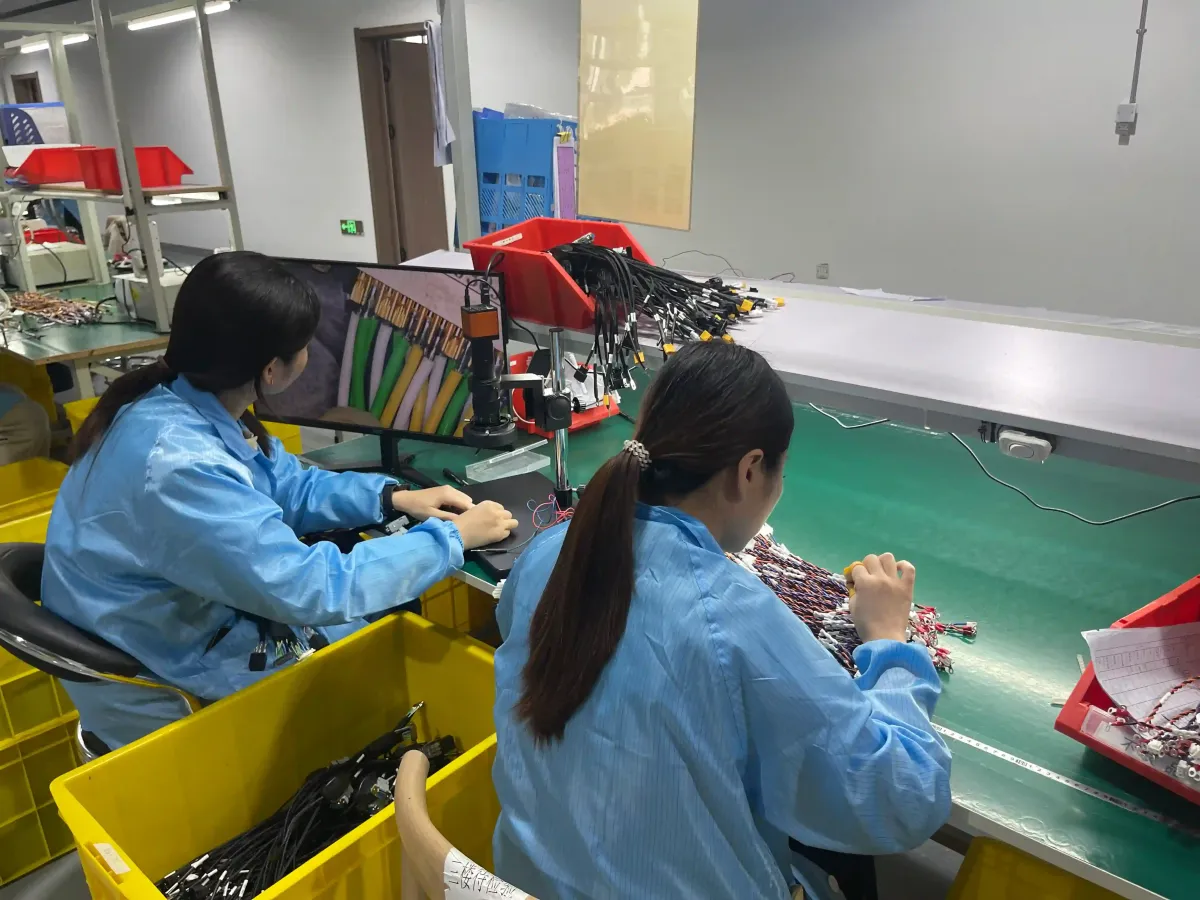
Au-delà de 50 pièces par lot, le test automatisé devient rentable. Un banc de test programmable (type Cirris, DIT-MCO ou CableEye) teste un faisceau complet en 8 à 15 secondes, indépendamment de la complexité. Le logiciel compare les résultats à une base de données et génère un rapport de conformité horodaté pour chaque pièce.
| Critère | Test manuel | Test automatisé |
|---|---|---|
| Vitesse par faisceau | 5–15 min | 8–15 s |
| Coût équipement | 500–2 000 € | 15 000–80 000 € |
| Seuil de rentabilité | ≤ 50 pièces/lot | ≥ 50 pièces/lot |
| Répétabilité | Dépend de l’opérateur | 100 % constante |
| Traçabilité | Manuelle (fiches papier) | Automatique (base de données) |
| Détection des résistances élevées | Limitée (seuil pass/fail) | Précise au mΩ |
| Adapté pour | Prototypes, réparations | Production série, qualification |
Plans de test par secteur industriel
Le contenu du plan d’essai dépend de l’industrie cible. Un faisceau automobile et un faisceau médical ne subissent pas les mêmes contraintes et ne répondent pas aux mêmes réglementations. Voici les exigences spécifiques par secteur.
Automobile (IATF 16949 + LV 112)
Le secteur automobile exige un test électrique 100 % en sortie de ligne (continuité + hipot), un contrôle CFM sur chaque sertissage, et une qualification environnementale complète selon ISO 16750 (cycles thermiques -40/+125 °C, vibration, brouillard salin). Le taux de défaut accepté est de 0 PPM pour les fonctions de sécurité (freinage, airbag) et inférieur à 10 PPM pour les fonctions de confort.
Médical (fabrication sous système qualité ISO 13485)
Pour les faisceaux médicaux, le donneur d’ordre fixe les valeurs de hi-pot, de résistance d’isolation, les points d’application, la documentation et la durée de conservation. Hebei Cloom Electronic Technology fabrique dans le périmètre de son système ISO 13485 ; ce certificat ne vaut pas homologation du produit fini.
Aérospatial et défense (MIL-STD-202 + AS9100)
Les normes MIL-STD-202 et MIL-STD-810 définissent des profils d’essais environnementaux spécifiques : altitude (70 000 pieds), cycles thermiques étendus (-65 °C à +200 °C), humidité (10 cycles de 24 h à 95 % HR), et vibrations aléatoires à haute énergie. Chaque faisceau est testé individuellement avec un rapport de conformité complet. Pour les applications de défense, la traçabilité des matériaux remonte jusqu’au lot de cuivre.
Robotique et automatisation
Les faisceaux pour robots industriels subissent un test de flexion répétée intensif : 1 million de cycles minimum pour les câbles de chaîne porte-câbles, avec vérification de continuité pendant le mouvement (test dynamique). Un câble qui résiste 500 000 cycles en statique peut casser à 200 000 cycles en chaîne porte-câbles en raison de la torsion combinée.
Coût du test et coût du défaut : l’équation économique
Chaque euro investi en test économise 10 à 100 € en coûts de défaillance aval. Cette règle, connue sous le nom de « règle du 1-10-100 » formalisée par l’expert qualité Gail McGovern, s’applique directement aux faisceaux de câbles.
Détection en ligne
Test automatisé en sortie de production
Détection à l’assemblage
Faisceau défectueux découvert chez le client OEM
Défaillance terrain
Rappel, réparation, perte de confiance
Pour un faisceau de 20 connexions produit en série de 5 000 unités, le coût des essais complets (continuité + hipot automatisés) représente 0,30 à 0,50 € par pièce. Le coût d’une défaillance en service sur le même faisceau (retour, diagnostic, remplacement, logistique) atteint 50 à 300 € par pièce. L’équation est sans ambiguïté : le test coûte 600 fois moins que le défaut.
Ce ratio se dégrade encore pour les applications réglementées, où un rappel ou un arrêt de ligne peut entraîner des coûts importants et affecter la relation commerciale. Consultez notre guide des coûts de fabrication pour intégrer le test dans votre budget projet.
« Un client m’a demandé de supprimer le test hipot pour réduire le coût unitaire de 0,08 €. J’ai refusé. Huit centimes par pièce contre un risque de rappel à six chiffres, ce n’est pas une économie. C’est un transfert de risque vers l’utilisateur final. Notre rôle de fabricant est de garantir que chaque pièce qui quitte l’usine est conforme. »
WIRINGO
Les équipements de test essentiels
Le choix de l’équipement dépend du volume de production et de la complexité des faisceaux. Voici les trois catégories d’équipements utilisées dans les usines de production de faisceaux.
Testeurs portables de continuité et hipot
Prix : 500 à 3 000 €. Appareils compacts pour le prototypage et les petites séries. Le Megger MIT430/2 offre un test d’isolation jusqu’à 1 000 V DC avec affichage de la résistance en temps réel. Pour le hipot, le Vitrek 95x série teste jusqu’à 5 000 V DC avec mesure du courant de fuite au microampère.
Bancs de Test Automatisés
Prix : 15 000 à 80 000 €. Systèmes programmables qui testent continuité, isolation et hipot en une seule séquence. Les fabricants leaders sont Cirris (série CH2), DIT-MCO (série 2500) et CableEye. Ces systèmes gèrent jusqu’à 1 024 points de test et génèrent des rapports de conformité exportés vers le MES de l’usine.
Systèmes de test fonctionnel (EOL)
Prix : 50 000 à 200 000 €. Bancs de test de fin de ligne (End of Line) qui simulent les conditions réelles d’utilisation. Ils alimentent le faisceau avec les tensions et charges nominales, activent les actionneurs (relais, moteurs, capteurs) et vérifient les signaux de retour. Utilisés pour les faisceaux automobiles complets et les assemblages intégration en boîtier complexes.
Quand les tests ne suffisent pas
Les essais détectent les défauts existants, mais ne préviennent pas les défauts de conception. Un faisceau dont le routage crée un rayon de courbure inférieur au minimum du câble passera tous les tests en sortie de ligne, puis cassera après 6 mois de vibrations. De même, un test hipot ne détecte pas un isolant qui se dégrade progressivement sous UV ou sous exposition chimique.
Un programme de test efficace doit être complété par une revue de conception (DFM), une qualification matériaux et un contrôle statistique des procédés (SPC). Le test est le dernier rempart, pas le seul. Pour les projets critiques, notre équipe intègre la définition du plan d’essai dès la phase de prototypage.
Références et Sources
- Dielectric Withstand Test (Hipot) — Wikipedia
- IP Code (Ingress Protection) — Wikipedia
- IPC (électronique) — Wikipedia
Questions Fréquentes
Quel est le test minimum pour un faisceau de câbles ?
Le test minimum est le triptyque continuité + résistance d’isolation + hipot. La continuité détecte les circuits ouverts et courts-circuits. L’isolation mesure la qualité de l’isolant. Le hipot vérifie la tenue sous haute tension. Ces trois tests couvrent 95 % des défauts électriques. Les omettre revient à expédier un produit non vérifié.
Je conçois un faisceau pour un dispositif médical — quels tests faut-il prévoir ?
Le donneur d’ordre doit définir la tension de hi-pot, la durée, les points d’application, la résistance d’isolation attendue, l’échantillonnage et la conservation des résultats. Le fabricant du faisceau exécute ensuite le plan d’essai convenu sous son système qualité ISO 13485.
Un banc de test automatisé vaut-il l’investissement pour 200 pièces par mois ?
Pour 200 pièces par mois, un banc automatisé à 20 000 € se rentabilise en 8 à 12 mois grâce à la réduction du temps de test (de 10 min à 12 s par pièce) et à l’élimination des erreurs opérateur. Le vrai bénéfice est la traçabilité : chaque pièce dispose d’un rapport horodaté exploitable en cas de litige ou d’audit. En dessous de 50 pièces par mois, le test manuel reste plus économique.
Comment vérifier qu’un fournisseur chinois teste correctement mes faisceaux ?
Exigez trois preuves : le rapport d’essai individuel par pièce (pas un échantillon), la certification d’étalonnage des équipements de test (valide 12 mois maximum), et un audit vidéo du processus de test en production. Un fournisseur sérieux comme WIRINGO fournit ces documents sans délai. Si votre fournisseur hésite, c’est un signal d’alarme.
Mon faisceau automobile doit résister à 15 ans de service — quels tests environnementaux demander ?
Pour une durée de vie de 15 ans en environnement automobile, demandez : 1 000 cycles thermiques -40/+125 °C (ISO 16750-4), 500 heures de brouillard salin (ISO 9227), vibration aléatoire 10–500 Hz à 5 g pendant 48 h (ISO 16750-3), et un test d’immersion si le faisceau est exposé aux projections. Ces tests valident une durée de vie équivalente à 300 000 km dans des conditions sévères.
Quelle différence entre test hipot AC et DC ?
Le test hipot AC soumet l’isolation à des cycles de tension positifs et négatifs. Le test DC applique une tension constante et permet une autre méthode de mesure. Le choix entre AC et DC, la tension, la durée et les critères d’acceptation doivent venir du plan de test approuvé, sans conversion automatique décidée par l’atelier.
Besoin d’un plan d’essai pour votre faisceau ?
Nos ingénieurs définissent le plan d’essai adapté à votre application, de la qualification prototype au test 100 % en production série. Obtenez un devis en 24 h.
Demander un Devis Gratuit