 Par Hommer Zhao, Fondateur et Directeur Général
IPC 620 : la norme mondiale pour les assemblages de câbles
« Êtes-vous conformes IPC 620 ? » Dès que l’auditeur pose cette question, vous savez que les enjeux de l’audit deviennent immédiatement concrets. Dans l’industrie du câblage, c’est la question décisive d’un audit fournisseur. Officiellement nommée IPC/WHMA-A-620, cette norme définit les critères d’acceptation pour les assemblages de câbles et faisceaux à l’échelle mondiale. C’est le référentiel qualité absolu — et si vous ne le maîtrisez pas, vous ne pouvez pas répondre aux exigences du marché.
Publiée conjointement par IPC (Association des industries de l’interconnexion électronique) et la WHMA (Wire Harness Manufacturers Association), la norme couvre l’ensemble des opérations de fabrication. Dénudage, sertissage, brasage, blindage, routage, laçage, tests : toutes ces opérations sont concernées. Avec plus de 700 photographies couleur réparties sur 338 pages, elle fournit un guide visuel sans ambiguïté pour séparer le conforme du rebut. Les critères ne laissent aucune place à l’approximation.
Chez WIRINGO, nous appliquons l’IPC/WHMA-A-620 sur chaque faisceau produit dans nos ateliers. Les interprétations de cette norme peuvent toutefois varier fortement d’un sous-traitant à l’autre. Ce guide vous présente tout ce que vous devez savoir sur cette norme essentielle — des classes de qualité aux critères d’acceptation, en passant par la certification et les nouveautés de la Révision F.
Origine et évolution de la norme IPC 620
Avant 2002, aucun cadre commun n’existait. L’industrie disposait de l’IPC-A-610 pour l’assemblage de circuits imprimés et du J-STD-001 pour le brasage, mais rien — absolument rien — ne couvrait spécifiquement les assemblages de câbles et faisceaux. Chaque fabricant décidait ce qu’était un « bon » sertissage. Cette absence de référentiel entraînait de nombreuses défaillances en service.
La norme IPC/WHMA-A-620 a été créée en 2002 pour combler ce vide majeur. Enfin, un langage commun.
| Révision | Année | Évolutions majeures |
|---|---|---|
| Révision A (originale) | 2002 | Création de la norme — critères de base pour câbles et faisceaux |
| Révision B | 2012 | Mise à jour des critères de sertissage et des illustrations |
| Révision C | 2017 | Ajout de sections sur les connexions IDC et amélioration des photos |
| Révision D | 2017 | Addendums spatial/militaire (620-S) et automobile |
| Révision E | 2022 | Refonte majeure : 700+ photos, fibre optique, processus renforcés |
| Révision F | 2025 | Critères de sertissage et brasage mis à jour, contrôles de processus renforcés |
Chaque révision a élargi le périmètre pour s’adapter aux évolutions technologiques du câblage industriel. La Révision F, publiée le 21 janvier 2025, est la version la plus récente et la plus exigeante à ce jour. Si vous travaillez encore avec la Rev B sur vos plans, une mise à jour s’impose.
Que Couvre la Norme IPC 620 ?
L’IPC/WHMA-A-620 couvre l’ensemble du cycle de fabrication d’un faisceau de câbles, organisé en 19 chapitres. Voici les domaines principaux :
- Préparation des fils : dénudage, coupe, longueurs de conducteur, dommages admissibles à l’isolant. — et c’est la partie que la plupart des fiches techniques ne mentionnent pas — une entaille sur un fil Tefzel de 26 AWG sous l’isolant, elle est invisible à l’œil nu, mais peut provoquer une rupture dès les premières vibrations.
- Sertissage : connexions à fût ouvert et fermé, hauteur de serti, force de traction, remplissage.
- Brasage : terminaisons soudées, coupelles de brasage, mouillage, défauts de joints.
- Connexions IDC : déplacement d’isolant pour les connecteurs rapides (les connecteurs JST, rapides à monter mais difficiles à maîtriser si le fil n’est pas centré).
- Câbles coaxiaux et blindage : tresse de blindage, couverture minimale, mise à la terre.
- Routage et protection : rayons de courbure, colliers de serrage, gaines thermorétractables, ruban Kapton.
- Marquage : lisibilité, adhérence et placement des étiquettes.
- Surmoulage et enrobage : injection plastique, enrobage.
- Essais et inspections : tests de continuité, d’isolement, hi-pot et inspections visuelles.
Pour chaque opération, la norme ne se contente pas de dire « c’est bon » ou « c’est mauvais ». Elle distingue quatre statuts : objectif (la cible idéale, ce qu’on vise en production parfaite), acceptable (conforme, ça passe), indicateur de processus (alerte, pas de rejet mais le processus dérive, il faut régler la machine), et défaut (rejet obligatoire). Cette distinction est fondamentale. Si les opérateurs ne distinguent pas un indicateur de processus d’un défaut, une formation complémentaire est nécessaire.
Les 3 classes IPC 620 : comprendre les niveaux de qualité
La norme définit trois classes de qualité, chacune avec des critères d’acceptation de plus en plus stricts. Le choix de la classe est déterminé par l’application finale du produit et les exigences du client. La Classe 3 serait excessive pour un appareil grand public, tandis que la Classe 1 serait insuffisante pour un avion. Le niveau d’exigence doit rester proportionné au risque.
| Critère | Classe 1 — Générale | Classe 2 — Dédiée | Classe 3 — Haute Performance |
|---|---|---|---|
| Applications | Électronique grand public, jouets, éclairage | Automobile, industriel, télécom, domotique | Aérospatial, militaire, médical critique |
| Remplissage du serti | ≥ 75 % | ≥ 75 % | 100 % |
| Couverture de blindage | ≥ 60 % | ≥ 85 % | ≥ 95 % |
| Grossissement d'inspection | 1,5× – 3× | 1,5× – 3× | 3× – 10× |
| Tolérance aux dommages d'isolant | Souple | Modérée | Minimale |
| Test de force de traction | Par lot | Par lot + échantillonnage renforcé | 100 % des connexions critiques |
| Éclairage minimum | 1 000 lux | 1 000 lux | 1 000 lux (température 3 000–5 000 K) |
| Exigence typique du marché | Rarement spécifiée | 86 % des fournisseurs automobiles l’exigent | Obligatoire pour défense et aérospatial |
Comment choisir la bonne classe ?
Le choix de la classe dépend de trois facteurs principaux :
- Criticité de l'application : un faisceau pour un jouet n’a pas les mêmes exigences qu’un câblage médical implantable. Les conséquences diffèrent fortement selon qu’une panne éteint un appareil domestique ou met en danger un patient pendant une intervention.
- Environnement d'utilisation : vibrations, température, humidité, exposition chimique. Un faisceau moteur subit des chocs thermiques de -40 °C à +125 °C que ne verra jamais un câble de lave-linge.
- Exigences réglementaires : les applications les plus critiques imposent généralement la Classe 3.
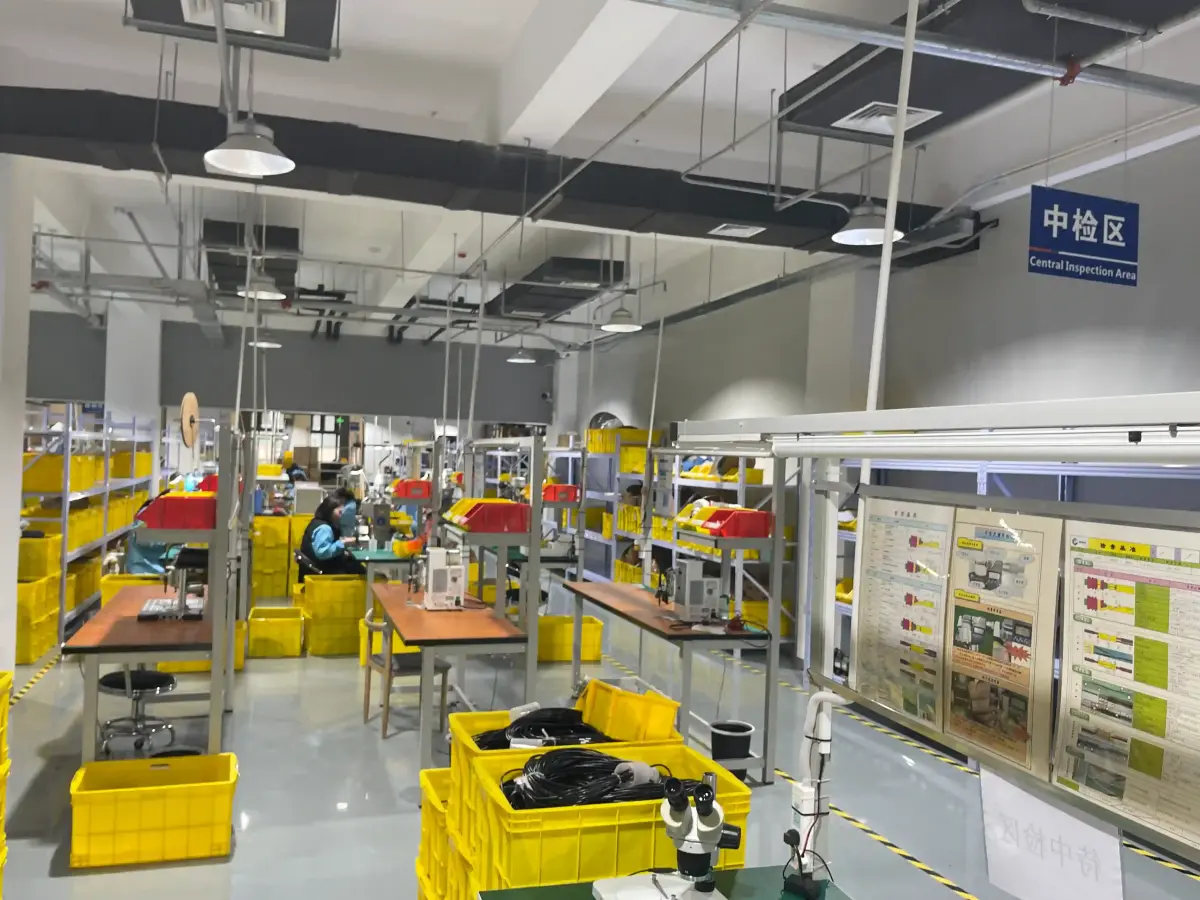
Chez WIRINGO, nous opérons principalement en Classes 2 et 3. Nos opérateurs sont formés et certifiés IPC-620, avec des postes d’inspection équipés de grossissements jusqu’à 10× et un éclairage contrôlé à plus de 1 000 lux. Consultez notre page tests et inspections pour en savoir plus. La qualité résulte de processus maîtrisés.
Critères de sertissage : l’inspection la plus critique
Le sertissage représente la majorité des connexions dans un faisceau de câbles industriel. C’est aussi l’étape où les erreurs sont les plus coûteuses. La norme IPC 620 y consacre des sections détaillées avec des critères visuels et dimensionnels précis.
Inspection visuelle du serti
Un sertissage conforme doit présenter :
- Le conducteur visible à l’extrémité de la fenêtre d’inspection (sans excès ni insuffisance). C’est ce qu’on appelle le « brush ».
- Aucun brin coupé ou déplacé hors du fût. Même un seul brin relevé, c’est un défaut en Classe 3.
- L’isolant en contact avec la pince d’isolant (pas d’espace visible en Classe 3). L’isolant doit pénétrer dans la pince, mais sans aller jusqu’à bloquer le conducteur.
- Une déformation symétrique du fût sans fissure ni bavure.
Test de force de traction
La norme USCAR-21 (référencée par l’IPC 620) définit les forces de traction minimales par section de conducteur. Si votre force de traction est sous le seuil, le sertissage est non conforme.
| Section (AWG) | Section (mm²) | Force de traction min. |
|---|---|---|
| 26 AWG | 0,13 mm² | 8,9 N (2,0 lbf) |
| 22 AWG | 0,33 mm² | 22,2 N (5,0 lbf) |
| 18 AWG | 0,82 mm² | 44,5 N (10,0 lbf) |
| 14 AWG | 2,08 mm² | 89,0 N (20,0 lbf) |
| 10 AWG | 5,26 mm² | 133,5 N (30,0 lbf) |
Les 5 erreurs de sertissage les plus fréquentes
Après 20 ans de fabrication de faisceaux et des milliers d’audits, voici les défauts que nous observons le plus souvent chez les fournisseurs non formés :
- Hauteur de serti incorrecte : trop comprimé (brins écrasés, résistance électrique élevée) ou insuffisant (résistance mécanique réduite). Il s’agit du défaut le plus fréquent, souvent causé par un réglage trop rapide de la presse Komax.
- Brins hors fût : des conducteurs qui dépassent du serti créent un risque de court-circuit. Un seul brin coupé constitue un motif de rebut.
- Fenêtre d'inspection vide : le conducteur ne dépasse pas assez pour être visible — impossible de confirmer la position du fil lors de l’inspection visuelle.
- Mauvais outil de sertissage : utilisation d’un locator ou d’une matrice non adaptés au contact. Un contact Molex ne peut pas être serti avec un outil TE Connectivity : les outillages ne sont pas interchangeables.
- Dommage à l'isolant : le couteau de dénudage entaille les brins sous l’isolant, affaiblissant le conducteur. Une usure minime de la lame d’une machine Schleuniger peut suffire à égratigner les brins de cuivre sous le Tefzel et imposer la reprise complète du dénudage, avec plusieurs heures de production perdues.
Scénario représentatif présenté à titre pédagogique — il illustre une dérive de sertissage détectée par micrographie et ne décrit pas un incident client réel.
Prenons un lot de faisceaux d’habitacle pour équipement agricole, spécifié en Classe 2, avec des contacts TE Connectivity Superseal et du fil 18 AWG. Les tests de traction en fin de ligne peuvent passer sur des machines Komax Alpha 355 alors qu’une coupe micrographique révèle un remplissage du serti inférieur au seuil de 75 % exigé en Classe 2. Un très léger décalage du locator peut enfoncer le fil trop profondément dans le fût et éjecter quelques brins sur le côté lors de la compression. La traction ne voit pas toujours le défaut, car le cuivre reste suffisamment pincé, mais la surface de contact électrique est réduite. La reprise peut alors concerner des milliers de contacts et coûter plusieurs dizaines de milliers d’euros. Ce scénario montre pourquoi la micrographie doit faire partie du réglage régulier du poste.
Certification IPC 620 : CIS, CIT et CSE
La maîtrise de la norme passe par la certification du personnel. Il ne suffit pas de mettre le manuel à disposition : les opérateurs doivent être formés. IPC propose trois niveaux de certification :
| Niveau | Titre | Rôle | Durée de formation | Coût estimé |
|---|---|---|---|---|
| CIS | Certified IPC Specialist | Opérateur / inspecteur : applique les critères sur le poste de travail | 3 jours | 700 – 1 200 USD |
| CIT | Certified IPC Trainer | Formateur interne : certifie les CIS au sein de l’entreprise | 4 jours | 1 800 – 2 500 USD |
| CSE | Certified Standards Expert | Expert norme : interprète et adapte les critères pour l’organisation | Variable | Sur devis |
La certification est valable 2 ans. À l’expiration, une recertification est nécessaire ; ce n’est pas une simple formalité administrative. C’est un examen complet avec épreuve pratique. Les critères changent, les révisions évoluent. Sans mise à jour, la conformité se dégrade.
Chez WIRINGO, nous disposons de formateurs CIT internes qui assurent la certification continue de nos opérateurs. Cela garantit que chaque personne sur la ligne de production maîtrise les critères d’acceptation à jour. Découvrez nos certifications complètes. La certification conditionne l’accès à la ligne de production.
Nouveautés de la Révision F (2025)
La Révision F de l’IPC/WHMA-A-620, publiée le 21 janvier 2025, apporte plusieurs mises à jour significatives par rapport à la Révision E. Il faut toutefois noter que certaines modifications auront un impact important sur les usines qui travaillaient à la limite des critères.
- Critères de sertissage renforcés : mise à jour des tolérances de hauteur de serti et des exigences de force de traction pour les nouvelles générations de contacts miniaturisés. Les connecteurs Amphenol et Molex de dernière génération sont de plus en plus petits, et la norme a dû s’adapter pour éviter les interprétations trop larges.
- Contrôles de processus : exigences plus strictes sur la documentation et le suivi statistique des paramètres de fabrication (SPC). Une vérification hebdomadaire de la hauteur de serti ne suffit plus. La Rev F exige une traçabilité de processus en temps réel.
- Brasage : clarification des critères de mouillage et mise à jour des illustrations pour les joints conformes et non conformes. (même sur les cartes qui ont « passé » IPC Classe 2, le mouillage froid est maintenant documenté de manière beaucoup plus stricte).
- Fibre optique : poursuite de l’intégration des terminaisons fibre optique initiée en Révision E, avec des critères d’acceptation étendus pour le rayon de courbure et l’endommagement du tube tampon.
- Photos mises à jour : remplacement de nombreuses illustrations par des photographies haute résolution pour réduire l’ambiguïté d’interprétation. Les photographies haute résolution rendent les critères plus explicites que les illustrations précédentes.
La mise à jour vers la Révision F est recommandée pour tous les fabricants travaillant en Classe 2 et Classe 3. La version précédente (Rev. E) reste référençable pendant la période de transition, mais les nouveaux contrats devraient spécifier la Rev. F. Ne retardez pas cette transition.
Addendums spécialisés : spatial, militaire et ferroviaire
Au-delà de la norme de base, des addendums sectoriels ajoutent des exigences spécifiques pour les environnements les plus exigeants. La norme de base constitue le socle ; l’addendum ajoute un niveau d’exigence.
Addendum espace/militaire (IPC/WHMA-A-620-S)
Cet addendum ajoute 104 clauses révisées pour les applications spatiales et militaires. Les exigences supplémentaires couvrent :
- Traçabilité par lot de chaque composant (fil, contact, connecteur). Il doit être possible de remonter jusqu’à la bobine de cuivre d’origine. Sans traçabilité, pas de vol.
- Tests de dégazage des matériaux destinés aux environnements spatiaux. Sous vide, le Tefzel et le Kapton doivent émettre un minimum de composés organiques volatils.
- Tolérances dimensionnelles plus strictes pour les sertissages. La fenêtre de tir est bien plus étroite qu’en Classe 3 standard.
- Exigences renforcées de nettoyage après brasage. Sur un satellite, les résidus de flux représentent un risque majeur.
Supplément Ferroviaire
Le supplément ferroviaire ajoute 36 sections consacrées aux contraintes du transport ferroviaire : résistance aux vibrations prolongées, protection contre les arcs électriques et compatibilité avec les normes EN 45545 (feu/fumée/toxicité). Un incendie dans un tunnel de métro reste improbable. Jusqu’au jour où il survient.
Pour les applications critiques exigeant la Classe 3, WIRINGO applique systématiquement les exigences de l’addendum 620-S en complément de la norme de base. Pas de compromis.
IPC 620 ou IPC 610 : quelle différence ?
Cette confusion est fréquente, et elle coûte cher en temps perdu lors des réunions de projet. Les deux normes sont complémentaires mais couvrent des domaines distincts :
| Aspect | IPC-A-610 | IPC/WHMA-A-620 |
|---|---|---|
| Périmètre | Assemblages de circuits imprimés (PCB/PCBA) | Assemblages de câbles et faisceaux |
| Connexions couvertes | Brasage CMS, traversant, BGA | Sertissage, brasage sur câble, IDC, enroulement |
| Composants | Résistances, condensateurs, CI, connecteurs sur PCB | Fils, câbles, connecteurs, gaines, manchons |
| Éditeur | IPC seul | IPC + WHMA (conjoint) |
| Utilisé par | Fabricants de cartes électroniques | Fabricants de faisceaux et câbleurs |
Dans un projet de intégration en boîtier, les deux normes s’appliquent simultanément : l’IPC-A-610 aux cartes assemblées et l’IPC/WHMA-A-620 au câblage interne. La vraie question est de savoir qui inspecte quoi, et avec quel document. Si votre contrôleur qualité juge un sertissage de fil selon l’IPC-A-610, la formation présente une grave lacune.
Applications industrielles de l’IPC 620
La norme IPC 620 s’applique dans presque tous les secteurs qui exigent des assemblages de câbles fiables. Mais les enjeux diffèrent d’une industrie à l’autre.
- Aérospatial : Classe 3 exigée avec l’addendum 620-S. Chaque connexion fait l’objet d’une traçabilité individuelle. Les tests environnementaux (vibration, thermique, altitude) complètent les critères visuels. Une erreur de routage sur un faisceau de train d’atterrissage, et l’avion reste au hangar.
- Automobile : Classe 2 en standard, avec les exigences USCAR-21 relatives aux forces de traction. Les véhicules électriques ajoutent des contraintes de haute tension (jusqu’à 800V) et de résistance aux vibrations de 20G. Les gros câbles orange en XLPE ne tolèrent aucune erreur de sertissage. Un arc électrique dans une batterie provoque inévitablement un incendie.
- Médical : niveau d’acceptation, inspections et traçabilité définis par le dossier client, avec fabrication sous le système qualité ISO 13485 du fabricant.
- Télécommunications : Classe 2 pour les équipements réseau et les centres de données, avec une attention particulière au blindage EMI des câbles de données. La couverture de tresse doit être irréprochable pour prévenir les interférences dans les baies de serveurs.
- Industriel : Classe 2 pour l’automatisation, la robotique et les systèmes de contrôle, avec des exigences de tenue aux températures et aux vibrations continues. Dans les bras robotisés, les câbles souples subissent des millions de cycles de flexion.
Connaître la norme, c’est bien. Connaître l’application, c’est mieux.
ROI de la conformité IPC 620 : pourquoi investir
La conformité IPC 620 suppose d’investir dans la formation, les outils d’inspection et les processus. Mais posez la question autrement : combien coûte la non-conformité ?
| Indicateur | Avant IPC 620 | Après IPC 620 | Impact |
|---|---|---|---|
| Taux de défauts | Variable, non mesuré | Réduction de 47 % | Moins de rebuts et retouches |
| Retours clients | Litiges fréquents sur critères | Référentiel commun = moins de litiges | Amélioration de la relation client |
| Accès marchés | Limité aux Classe 1 | Aérospatial, défense, médical | Nouveaux contrats à forte valeur |
| Coûts de non-qualité | Jusqu’à 2,5 M$ pour une PME (étude NIST) | Maîtrisés et prévisibles | Protection de la rentabilité |
L'étude du NIST MEP (Manufacturing Extension Partnership) a documenté des cas d’entreprises ayant supporté plus de 2,5 millions de dollars de coûts de non-qualité avant de mettre en œuvre les standards IPC. La formation et la certification sont rentabilisées dès les premiers mois. Un seul rappel de produit coûte plus cher que la certification d’une ligne de production entière.
Guide pratique : comment passer d’une classe à l’autre
Le passage de la Classe 1 à la Classe 2, ou de la Classe 2 à la Classe 3, exige une planification rigoureuse. Mais ce n’est pas qu’une formalité administrative : c’est un véritable changement de culture dans l’atelier.
- Analyse des écarts : comparez vos processus actuels aux critères de la classe cible et relevez chaque non-conformité. Soyez sans complaisance. Si vos opérateurs ont pris l’habitude d’accepter des brins coupés en Classe 1, cela ne passera plus en Classe 3.
- Formation du personnel : tous les opérateurs et inspecteurs doivent être recertifiés pour la nouvelle classe. Comptez 3 à 4 jours de formation par personne. Et oui, ça signifie arrêter la production pendant la formation. C’est le prix à payer.
- Mise à jour de l'outillage : la Classe 3 exige des équipements d’inspection offrant un grossissement de 3×–10× et un éclairage calibré à 1 000 lux minimum. Impossible de contrôler un sertissage de Classe 3 avec une loupe de poche 1.5x achetée sur internet.
- Révision des procédures : mettez à jour les instructions de travail, les plans de contrôle et les critères d’acceptation/rejet. Chaque poste doit avoir les photos de référence de la norme sous les yeux.
- Période de transition : évitez la cohabitation prolongée de deux classes sur la même ligne — cela crée de la confusion. Migrez ligne par ligne, proprement.
- Audit interne : réalisez un audit interne complet avant de soumettre vos premiers lots en nouvelle classe au client. Mieux vaut se faire taper sur les doigts en interne que par le client final.
Pour les clients qui souhaitent être accompagnés dans cette transition, WIRINGO propose des services de conseil technique fondés sur notre expérience de fabrication en sertissage et tests conformes aux Classes 2 et 3. On est passés par là avant vous.
FAQ — questions fréquentes sur l’IPC 620
Quelle est la différence entre IPC 610 et IPC 620 ?
L’IPC-A-610 couvre les assemblages de circuits imprimés (PCB), tandis que l’IPC/WHMA-A-620 concerne les assemblages de câbles et de faisceaux. Pour concevoir les PCB, un calculateur de largeur de piste PCB permet de dimensionner correctement les pistes en cuivre. Dans un produit complet, comme une intégration en boîtier, les deux normes s’appliquent simultanément dans leurs domaines respectifs. Les confondre oblige à reprendre tous les contrôles.
L'IPC 620 est-elle obligatoire ?
Juridiquement, non. Contractuellement, presque toujours. La grande majorité des donneurs d’ordres dans l’automobile, l’aérospatial, le médical et la défense l’exigent. Ne pas être conforme revient à se fermer ces marchés. C’est aussi simple que ça.
Combien coûte la certification IPC 620 ?
La certification CIS (opérateur) coûte entre 700 et 1 200 USD par personne pour 3 jours de formation. La certification CIT (formateur) coûte entre 1 800 et 2 500 USD pour 4 jours. Les certifications sont valables 2 ans. C’est un budget, mais comparez-le au coût d’un rappel de lot.
Que se passe-t-il si le dessin technique contredit la norme IPC 620 ?
Le dessin technique du client prime toujours sur la norme. Toujours. L’IPC 620 sert de référence par défaut en l’absence de spécification client. Toute dérogation doit être documentée et approuvée par écrit. Si le plan indique « hauteur de serti 1.8mm » alors que l’IPC recommande 1.9mm, le plan prévaut. Mais le client doit en être informé.
L’IPC 620 couvre-t-elle les fibres optiques ?
Oui, depuis la Révision E (2022). Les critères d’acceptation pour les terminaisons de fibre optique ont été intégrés et sont renforcés dans la Révision F (2025). La fibre n’est plus le parent pauvre de la norme.
Quelle est la dernière version de la norme ?
La révision F (IPC/WHMA-A-620F), publiée le 21 janvier 2025, est la version la plus récente. Elle remplace la révision E de 2022. Mettez vos manuels à jour.
Sources et Références
- IPC — Association des industries de l’interconnexion électronique — Wikipedia
- WHMA — Wire Harness Manufacturers Association — Wikipedia (contexte IPC/WHMA)
- NIST MEP — Manufacturing Extension Partnership — nist.gov/mep
- IPC/WHMA-A-620F (2025) — publication de référence citée dans la documentation fournisseur et les dossiers qualité internes
Pour discuter de vos exigences IPC 620 et recevoir un devis personnalisé, contactez l’équipe WIRINGO dès aujourd’hui. Le métal n'attend pas.