 Par Hommer Zhao, Fondateur et Directeur Général
Le gabarit fixe la géométrie avant de déterminer la cadence
Ce guide s’adresse à l’ingénieur produit, au responsable de l’industrialisation ou à l’acheteur technique qui doit passer d’un prototype de faisceau à un lot pilote ou à une série récurrente. La question n’est pas seulement de fabriquer une planche propre. Il faut décider quelles longueurs deviennent critiques, où placer les branches, comment empêcher l’inversion de connecteurs, quels contrôles appliquer au premier article et quelles preuves demander avant d’acheter 200, 1 000 ou 10 000 pièces.
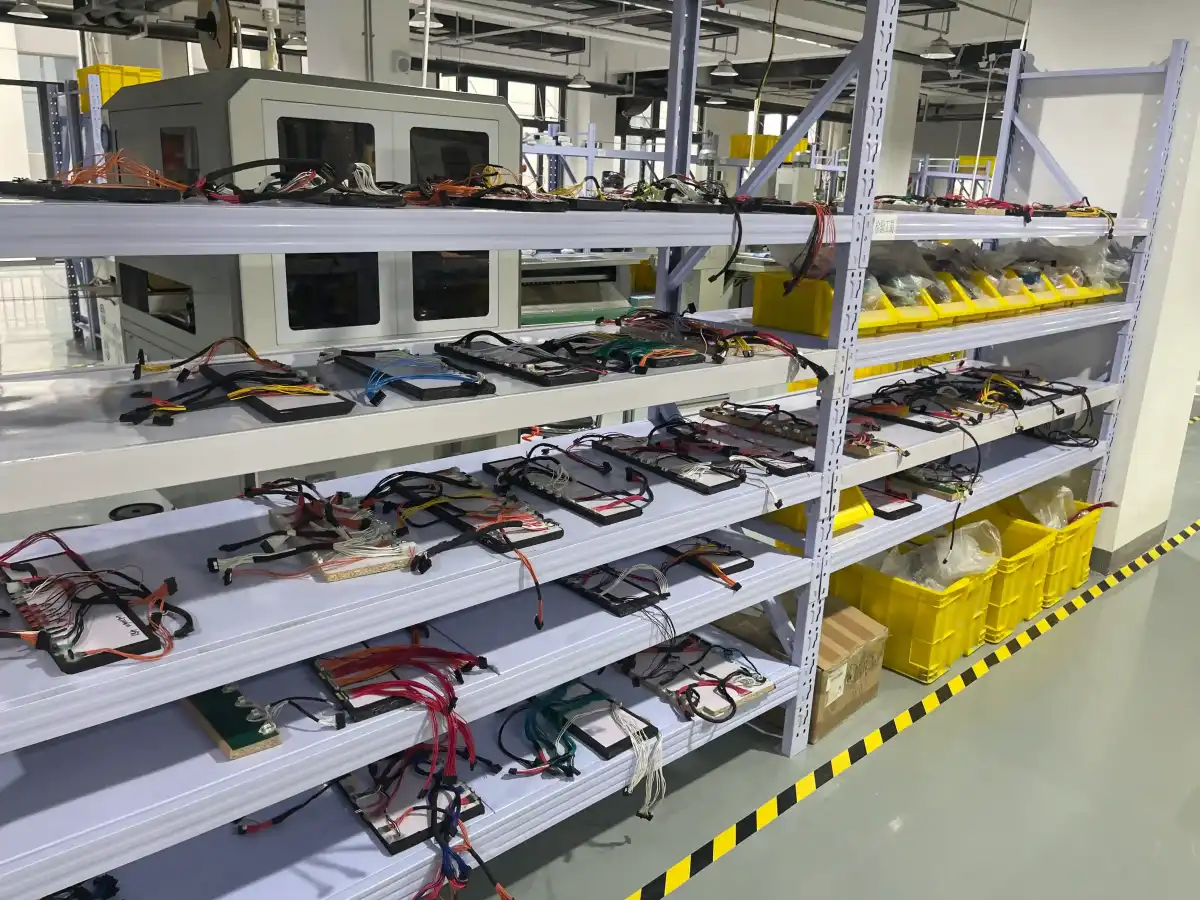
Un gabarit d'assemblage de faisceau est un support de montage qui reproduit le chemin réel du faisceau à l’aide de pions, butées, repères, supports de connecteurs et zones de contrôle. Un planche à clous est une version de ce gabarit où des pions guident le routage et les sorties de branches. Une inspection premier article est une vérification documentée qui compare la première pièce représentative au plan, à la nomenclature et au besoin d’intégration client.
Le rôle d’un fabricant senior est de relier la planche au dossier complet : coupe, dénudage, sertissage, épissures, gaines, rubans, repères, test électrique et conditionnement. Les références qui cadrent ce travail incluent IPC/WHMA-A-620 pour l’acceptabilité des assemblages de câbles, UL 758 pour les fils reconnus, IATF 16949 pour la maîtrise des changements automobile et ISO 9001 pour la logique de système qualité.
En bref
- Une planche de câblage doit contrôler longueur, orientation, branches, repères et premier point de maintien.
- Sur un pilote de 320 faisceaux, déplacer 4 pions a réduit la retouche de 6,9 % à 0,8 %.
- Le plan doit citer IPC/WHMA-A-620, UL 758 et les critères internes mesurables.
- Le premier article doit inclure photos sur planche, test à 100 % et mesures de branches critiques.
- La planche est rentable lorsqu’elle évite à l’opérateur de répéter les mêmes décisions sur chaque pièce.
« Je ne valide pas un gabarit parce qu’il tient les fils en place. Je le valide quand il empêche un opérateur de choisir une autre géométrie que celle approuvée au premier article. »
Scénario usine : un lot pilote, quatre pions déplacés, retouche divisée par huit
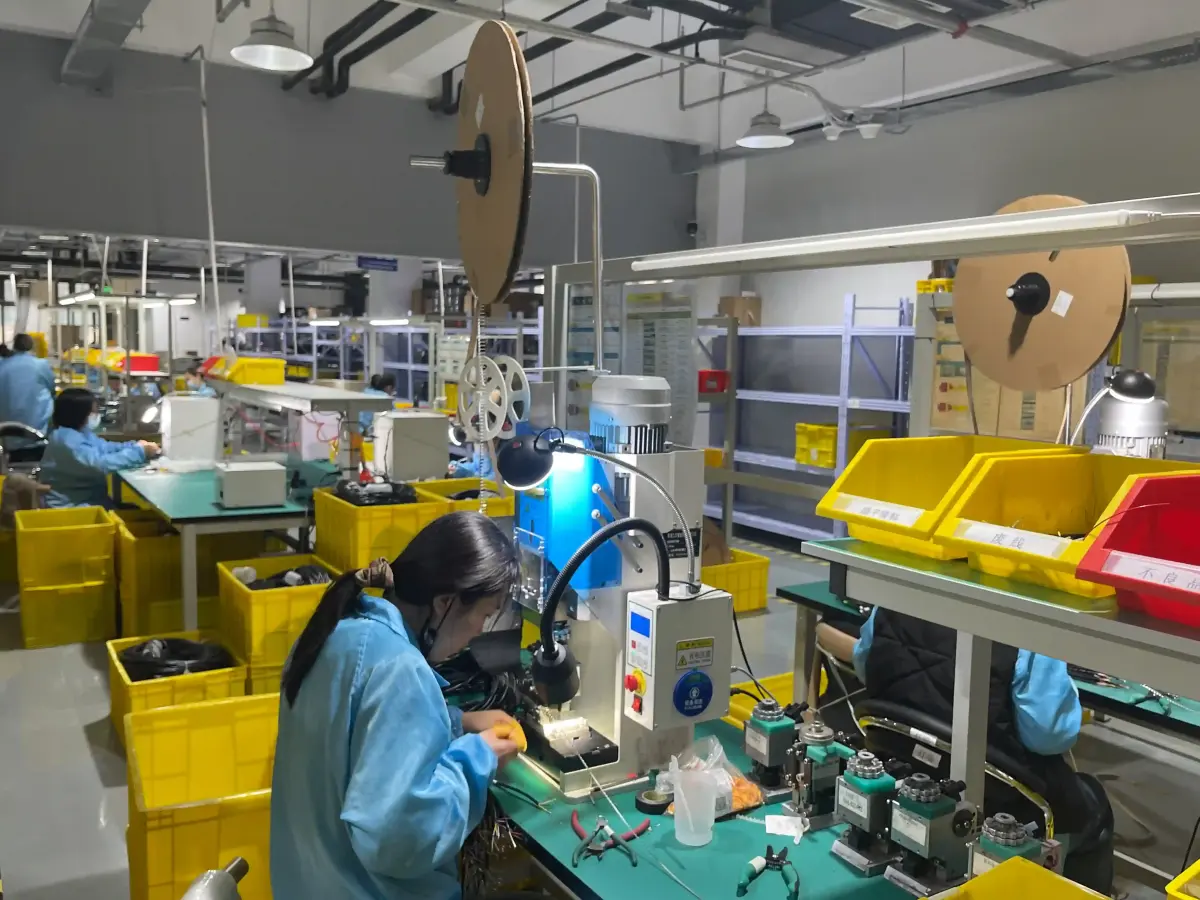
Sur un programme représentatif, notre atelier a préparé un lot pilote pour une armoire mobile 24 V. Chaque faisceau avait 54 circuits, 9 connecteurs, 3 dérivations en gaine tressée et une longueur finie de 2,15 m. Le prototype client fonctionnait électriquement, mais avait été assemblé à la main sans planche de série. Sur les 40 premières pièces pilotes, plusieurs faisceaux ont exigé une reprise du routage avant emballage : 6 sorties de branche présentaient un écart de 8 à 14 mm, 3 repères étaient partiellement cachés sous le ruban textile et 2 connecteurs butaient contre le bord du boîtier client.
Nous avons arrêté le lot après ces 40 pièces et mesuré les zones sur le gabarit. Le problème ne venait pas du sertissage ni du test électrique, qui passait à 100 %. La planche laissait trop de liberté entre deux pions espacés de 180 mm, et le premier maintien après connecteur était placé 35 mm trop loin. L’équipe processus a déplacé 4 pions, ajouté 2 butées de connecteur imprimées en 3D et marqué une fenêtre de pose d’étiquette de 25 mm sur la planche. Sur les 280 pièces suivantes, la retouche est tombée à 0,8 %, avec seulement 2 reprises mineures de ruban et aucune branche hors tolérance de plus de 5 mm.
Le changement a ajouté 2,5 heures de préparation au lancement, mais supprimé environ 11 minutes de reprise par faisceau non conforme. À 320 pièces, le gain net était déjà visible. À 2 000 pièces par an, la même planche facilite surtout la relance : un nouvel opérateur voit la géométrie, les points de maintien, les repères et les zones interdites, au lieu d’interpréter un plan 2D sous pression.
Objectif : transformer le prototype en méthode répétable
Un gabarit ne remplace pas un bon plan de câblage : il le rend exploitable au poste. Le plan définit les longueurs, les références et les tolérances. La planche montre l’ordre réel de pose, les croisements autorisés ou interdits, la position des connecteurs, la sortie des gaines, l’emplacement des étiquettes et les zones où le faisceau ne doit pas être serré.
La décision d’investir dans une planche dépend de cinq variables : complexité du faisceau, nombre de branches, volume annuel, tolérance mécanique et risque d’erreur de variante. Un faisceau deux fils avec un connecteur à chaque extrémité peut se monter avec une instruction simple et un contrôle dimensionnel. Un faisceau de machine avec 6 à 12 branches, plusieurs gaines et des longueurs critiques mérite un planche de montage de faisceau dès le lot pilote.
La planche doit aussi être liée au reste du processus. Les fils coupés trop courts ne deviennent pas conformes parce qu’ils passent autour des pions. Une mauvaise hauteur de sertissage ne sera pas sauvée par la planche. Reliez donc le dossier au sertissage contrôlé, à la coupe et préparation des fils et au test électrique final.
Tableau de décision : quel niveau de gabarit choisir ?
| Niveau de gabarit | Usage typique | Preuve attendue | Risque si insuffisant | Décision d'achat |
|---|---|---|---|---|
| Contrôle dimensionnel simple | Cordon de raccordement, câble deux extrémités, moins de 5 circuits | Longueur finie, continuité à 100 %, photo première pièce | Variation de longueur non détectée avant intégration | Acceptable pour prototype ou très faible volume |
| Carte provisoire | 10 à 50 pièces pilotes avec géométrie encore ouverte | Photos, mesures de branches, liste des corrections | Valider une géométrie qui changera en série | Choisir si la conception n’est pas encore figée |
| Planche à clous série | Faisceaux multibranches et relances récurrentes | FAI, tolérances, points de maintien, instruction opérateur | Retouches de routage, branches tendues, erreurs de repère | Choisir dès que le volume dépasse quelques centaines de pièces |
| Carte avec poka-yoke connecteur | Variantes proches, connecteurs similaires, gauche-droite | Butées dédiées, marquage couleur, test de polarité | Inversion de connecteurs malgré un test de continuité simple | Exiger si deux variantes partagent plus de 80 % de composants |
| Planche et montage d’essai intégré | Série critique avec brochage, polarité et isolement | Test à 100 %, rapport de lot, contacts de test dédiés | Pièce mécaniquement propre, mais câblage électrique erroné | Choisir pour les programmes OEM, médical, industriel ou défense |
| Carte modulaire multi-variantes | Famille de faisceaux avec options et longueurs voisines | Repères de variante, zones verrouillées, contrôle documentaire | Mélange de révisions ou pose d’une option sur la mauvaise version | Choisir seulement si la séparation visuelle reste évidente |
Ce qu’il faut écrire dans le dossier de gabarit
Un dossier exploitable indique la référence du faisceau, la révision, la vue de la planche, les dimensions critiques, l’ordre de montage, les composants posés avant routage et les contrôles en cours. Pour chaque branche, écrivez la longueur nominale, la tolérance, le point de mesure et le connecteur associé. Sur les branches courtes, une tolérance de ±3 mm peut être réaliste ; sur une longueur de 2 m, une règle en pourcentage ou une tolérance de ±10 mm peut suffire selon l’intégration.
Le dossier doit aussi définir les zones non mesurées par le test électrique. Un test de continuité à 100 % vérifie le chemin conducteur, mais il ne voit pas une étiquette cachée, une gaine placée 20 mm trop loin ou un connecteur orienté dans le mauvais sens si la polarité reste identique. IPC/WHMA-A-620 aide à cadrer l’acceptabilité visuelle du routage, du sertissage, des protections et du marquage. UL 758 aide à verrouiller les fils reconnus quand le client exige une traçabilité matière.
« Une planche utile doit contenir des limites mesurables. Si la branche A peut flotter de 20 mm sans rejet, ce n’est pas une tolérance ; c’est une absence de décision technique. »
Contrôles de production à lier à la planche de câblage
Le premier contrôle est la préparation des fils. Avant montage, vérifiez longueur coupée, longueur dénudée, terminal, joint, repère et présence de gaine. Sur les lots pilotes, nous contrôlons souvent les 10 premières pièces à 100 % sur les dimensions critiques, puis nous passons à un échantillonnage défini si la dérive reste sous 1 mm ou 2 mm selon la zone.
Le deuxième contrôle est l’inspection sur planche. Prenez une photo de la première pièce complète avant dépose. Marquez les zones de mesure sur la planche : sortie connecteur, dérivation, début de gaine, fin de ruban, emplacement d’étiquette, premier clip ou point de maintien. Pour une inspection du premier article assemblage de câbles, ces photos deviennent une preuve plus utile qu’un simple commentaire conforme.
Le troisième contrôle est le test hors planche. Une fois le faisceau retiré, sa géométrie peut changer si les rubans, gaines ou clips ne maintiennent pas assez le faisceau. Mesurez au moins les branches critiques après dépose, puis faites le contrôle électrique final : continuité, polarité, court-circuit, isolement ou hi-pot selon le produit. Pour un faisceau soumis à vibration, combinez cette revue avec les règles de rayon de courbure et routage.
Erreurs qui rendent un bon gabarit fragile
La première erreur consiste à copier le prototype sans revoir l’ergonomie. Un technicien senior peut réussir une pièce en compensant les ambiguïtés. Une ligne de production doit retirer ces décisions du poste. Si deux fils peuvent passer de deux manières autour d’un pion, la planche n’est pas encore prête.
La deuxième erreur est de placer trop de pions. Une planche surchargée ralentit l’opérateur, bloque la pose des gaines et crée des frottements inutiles. Les pions doivent fixer les points de décision, pas dessiner chaque millimètre du faisceau. Dans notre lot de 320 pièces, ajouter des pions partout aurait ralenti le montage ; déplacer 4 pions et ajouter 2 butées a suffi.
La troisième erreur consiste à négliger les variantes. Deux faisceaux proches doivent avoir des repères visuels clairs, des zones verrouillées et parfois des planches séparées. Une seconde planche peut coûter moins cher que le tri d’un lot mélangé. Cette logique rejoint les guides sur la transition prototype vers série et la traçabilité des faisceaux.
« Quand deux variantes partagent les mêmes connecteurs et changent seulement par une branche de 120 mm, je préfère payer un détrompage visuel que trier un lot après emballage. »
Liste de contrôle RFQ pour demander un gabarit série
- Plan : vue 2D ou 3D, longueurs nominales, tolérances, zones de mesure et révision.
- Fonction : tension, courant, signal, environnement, vibration, humidité et conditions de montage client.
- Connecteurs : références, orientation, verrouillage, bouchons, joints et risque d’inversion.
- Protection : ruban, gaine tressée, gaine thermorétractable, conduit, clip, surmoulage local ou sortie libre.
- Carte : pions, butées, supports connecteurs, repères de variante, zones d’étiquette et points de contrôle.
- Validation : 5 à 10 pièces pilotes minimum, photo sur planche, mesures après dépose et test électrique 100 %.
- Relance : stockage de la planche, contrôle de la révision, instruction opérateur et conditionnement évitant toute déformation.
Demandez au fournisseur de distinguer le coût de préparation de la planche, celui du programme de test et le prix unitaire. Vous éviterez ainsi de comparer une offre sans industrialisation à une offre qui sécurise réellement la production. Pour un faisceau sur mesure, le prix unitaire le plus bas peut cacher une absence de gabarit, donc une dérive plus chère au montage final.
Décision finale : valider la méthode, pas seulement la première pièce
Une bonne planche de câblage transforme une géométrie approuvée en méthode répétable. Elle réduit les décisions implicites, stabilise les branches, rend les variantes visibles et fournit au contrôle qualité des points mesurables. Elle doit toutefois rester proportionnée : une planche simple suffit pour un faisceau peu critique ; des butées, un poka-yoke et un test dédié deviennent rationnels lorsque la géométrie, les variantes ou la cadence augmentent.
Si votre prototype passe le test électrique mais ne tombe pas bien dans le produit final, envoyez votre plan, vos photos ou un échantillon à l'équipe WIRINGO. Nous pouvons proposer une conception de la planche, une inspection du premier article et un plan de contrôle avant de lancer votre lot pilote ou votre série.
Références et ressources complémentaires
- Wikipedia - IPC électronique pour le contexte IPC/WHMA-A-620.
- Wikipedia - UL organisme de sécurité pour le contexte UL 758.
- Wikipedia - IATF 16949 pour la maîtrise des changements automobile.
- Wikipedia - ISO 9000 pour le cadre qualité ISO 9001.
- Planche de montage de faisceau WIRINGO
- Capacités de test WIRINGO
- Guide des plans de câblage
FAQ : gabarit d’assemblage et planche de câblage
Q : À partir de quel volume faut-il créer une planche de câblage pour un faisceau ?
Une planche devient pertinente dès que le faisceau comporte plusieurs branches critiques ou que la relance dépasse quelques centaines de pièces. Sur notre pilote de 320 faisceaux, le déplacement de 4 pions a réduit la retouche de 6,9 % à 0,8 %.
Q : Quelles normes citer pour un gabarit de faisceau ?
Citez IPC/WHMA-A-620 pour l’acceptabilité des assemblages, UL 758 pour les fils reconnus et IATF 16949 si le programme automobile impose une maîtrise de changement. Ajoutez vos tolérances internes, par exemple ±3 mm sur une branche courte.
Q : Le test électrique suffit-il à valider la planche ?
Non. Le test de continuité à 100 % ne voit pas une branche 10 mm trop courte, une étiquette cachée ou une gaine mal placée. Ajoutez photo sur planche, mesures après dépose et inspection visuelle selon IPC/WHMA-A-620.
Q : Combien de pièces pilotes faut-il mesurer sur une nouvelle planche ?
Pour un faisceau simple, 5 à 10 pièces pilotes donnent une base de validation. Pour une géométrie complexe, mesurez les les 10 premières pièces à 100 %, puis ajustez l’échantillonnage si la dérive reste sous 1 à 2 mm.
Q : Une planche modulaire peut-elle couvrir plusieurs variantes ?
Oui, si les variantes restent clairement séparées par des repères, des butées et des instructions. Si deux versions ne diffèrent que par une branche de 120 mm ou un connecteur similaire, une planche dédiée ou un poka-yoke réduit le risque de mélange.
Q : Que doit contenir une inspection du premier article sur gabarit ?
Elle doit inclure photo de la pièce sur planche, mesures des branches critiques, contrôle des repères, test électrique 100 %, revue des connecteurs et confirmation de la révision. Pour un programme IATF 16949, conservez ces preuves dans le dossier de changement.