
Brasage &Soudage
Brasage manuel, vague, sélectif, soudage par ultrasons ou par résistance : comment choisir la méthode, l’alliage et le flux, quelles normes appliquer (J-STD-001, IPC-A-610, IPC/WHMA-A-620) et quoi préciser dans votre dossier pour obtenir des joints conformes.
J-STD-001
Procédé et matériaux
IPC-A-610
Critères d’acceptation
IPC/WHMA-A-620
Câbles et faisceaux
ISO 9001
Système qualité
Référentiels cités à titre de référence : la norme, sa révision et la classe applicables sont celles de votre dossier.
Quand braser, quand souder, quand sertir
Un faisceau ne se réduit pas au sertissage. Certains contacts se brasent, comme les contacts à cuvette ; les fils sur circuit imprimé se brasent aussi ; certaines jonctions de brins ou de cuivre-aluminium se soudent par ultrasons. Le bon choix dépend du contact, de la section du fil, de l’environnement et du référentiel du client.
Cette page décrit les méthodes, les normes et les paramètres à fixer avant la production. Le procédé retenu, les réglages et les critères d’inspection sont validés avec vous sur votre dossier, par un premier article, et non annoncés ici comme valeurs universelles.
- ✓Méthode choisie selon le contact et le volume
- ✓Alliage et flux alignés sur la réglementation du produit
- ✓Critères d’acceptation cités par norme, révision et classe
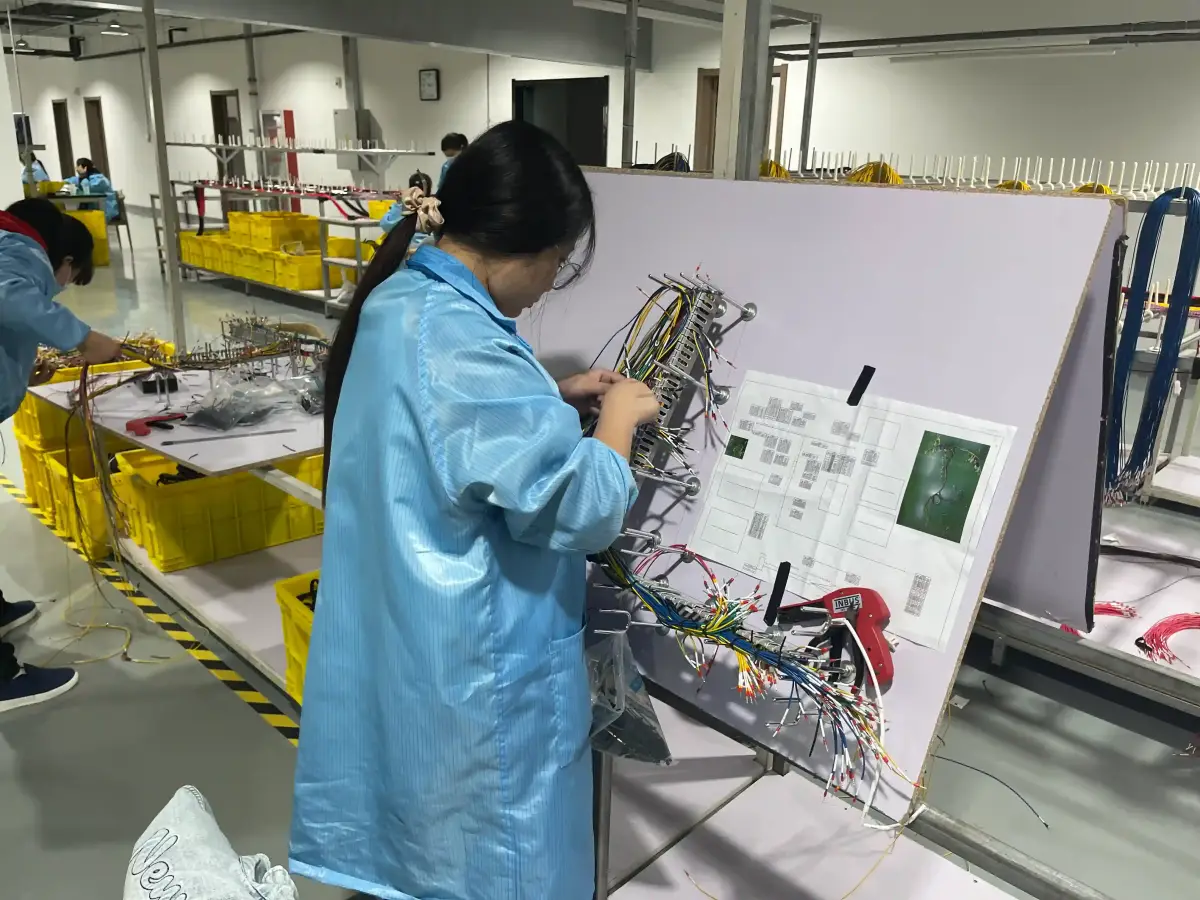
Les méthodes de connexion par fusion
Ce que fait chaque méthode, où elle s’emploie et ce qu’il faut préciser.
| Méthode | Principe | Emploi courant | À préciser |
|---|---|---|---|
| Brasage manuel | Un opérateur fond l’alliage d’apport au fer ou à la station sur la connexion, avec du flux, pour mouiller les deux surfaces. | Cosses à braser, contacts à cuvette (solder cup), fils sur circuit imprimé, reprises, petites séries. | Alliage, flux, classe IPC, fil et contact concernés, nettoyage éventuel. |
| Brasage à la vague | La carte passe sur une vague d’alliage fondu qui brase en une fois les broches traversantes. | Cartes à composants traversants (THT) en série ; pour les faisceaux, surtout les cartes de câblage et d’interface. | Alliage, atmosphère (air ou azote), zones à masquer, classe IPC. |
| Brasage sélectif | Une petite vague ou une buse brase point par point les broches traversantes d’une carte déjà équipée en CMS. | Cartes mixtes CMS/THT dont certains composants ne supportent pas la vague complète. | Liste des points à braser, zones interdites, alliage, flux, classe IPC. |
| Soudage par ultrasons | Des vibrations ultrasonores sous pression soudent les brins à l’état solide, sans fondre le métal ni apporter de matière. | Jonctions de fils (épissures), liaisons cuivre/aluminium, jeux de barres. | Matériaux et sections cumulées, géométrie de la jonction, exigence de traction ou de résistance. |
| Soudage par résistance | Un courant fort et une pression locale chauffent les pièces au point de contact pour les lier, sans alliage d’apport. | Liaisons de pièces métalliques minces ou de cosses sur fil, selon le matériau et le dossier. | Matériaux, épaisseurs, résistance mécanique attendue, contrôle prévu. |
Le soudage par ultrasons forme une liaison à l’état solide, sans fusion, par vibrations sous pression, à des fréquences de 15 à 40 kHz ; 20 kHz est la fréquence la plus courante. Source : Assembly Magazine, « The splice is right ».
Les normes à citer dans le dossier
Quatre documents se répartissent les rôles : un pour le procédé, deux pour l’acceptation (carte ou faisceau), un pour la reprise, et un pour les flux. Citez la norme, la révision et la classe : les valeurs chiffrées viennent de la norme, pas d’un résumé.
| Référence | Rôle |
|---|---|
| IPC J-STD-001Circuits Assembly — J-STD-001 expliquée | Matériaux, méthodes et exigences de procédé pour les assemblages électriques et électroniques brasés. Il existe trois classes de produit : 1 (usage général), 2 (service dédié) et 3 (haute performance). |
| IPC-A-610Sierra Circuits — J-STD-001 et IPC-A-610 | Critères d’acceptabilité d’un assemblage électronique terminé : à quoi doit ressembler un joint brasé pour être accepté, selon la classe. J-STD-001 dit comment braser ; IPC-A-610 dit ce qu’on accepte. |
| IPC/WHMA-A-620IPC — table des matières de l’A-620 (révision E) | Exigences et critères d’acceptation des assemblages de câbles et faisceaux, dont un chapitre sur les terminaisons brasées. |
| IPC J-STD-004Indium — que signifie une classification J-STD-004 | Classification et essais des flux, avec un code à quatre caractères (nature, activité, teneur en halogénures), par exemple ROL0 ou ROL1. |
| IPC-7711/7721ANSI — IPC-7711/7721C | Reprise, modification et réparation des assemblages électroniques ; les procédures couvrent le brasage sans plomb et à l’étain-plomb. |
Pour les classes, les preuves à demander à un fournisseur et la façon de les vérifier, voir notre guide IPC/WHMA-A-620.
Alliages, plomb et flux
L’alliage découle de la réglementation du produit et de la tenue thermique des pièces ; le flux, de la propreté exigée. Voici les repères vérifiables.
| Repère | Ce que dit la source |
|---|---|
| SAC305 (Sn96,5 Ag3,0 Cu0,5)Conro — fiche SAC305 | Alliage sans plomb courant. Plage de fusion indiquée autour de 217 à 220 °C selon les fiches des fabricants. |
| Sn63Pb37Kester via DigiKey — Sn63Pb37 | Alliage eutectique étain-plomb, point de fusion de 183 °C d’après les fiches Kester. Il contient du plomb : son usage dépend des exemptions applicables au produit. |
| Limite RoHS pour le plombDirective 2011/65/UE — annexe II | La directive 2011/65/UE fixe à 0,1 % en poids, par matériau homogène, la concentration maximale de plomb tolérée. Les exemptions sont listées dans la directive. |
Les flux se désignent par un code J-STD-004 à quatre caractères : la nature (colophane RO, résine RE, organique OR, inorganique IN), l’activité (faible L, modérée M, forte H) et la teneur en halogénures. Les flux ROL0 et ROL1 sont courants et reconnus comme sans nettoyage.
Un flux « sans nettoyage » ne dispense pas de vérifier ce que le client exige : si le dossier impose un nettoyage ou un essai de propreté, il doit le dire.
La chaîne de maîtrise d’un joint brasé
Les étapes à convenir avant la série, de la définition au dossier.
Définir la connexion
Contact ou cosse, section du fil, matériaux, environnement (vibrations, température) et classe IPC exigée.
Choisir le procédé
Brasage manuel, vague, sélectif ou soudage, selon le contact, le volume et la contrainte thermique des pièces voisines.
Choisir alliage et flux
Sans plomb ou étain-plomb selon les exemptions RoHS, flux sans nettoyage ou à nettoyer selon la propreté demandée.
Valider sur un premier article
Réaliser et inspecter un premier article contre les critères convenus avant la série.
Inspecter et tester
Inspection selon le plan convenu (visuelle, grossissement, autre méthode) et test électrique du faisceau.
Documenter
Enregistrer les lots de matières, les réglages et les résultats d’inspection qui font partie du dossier convenu.
Ce qu’il faut mettre dans la demande de devis
Plus le dossier est précis, moins il y a d’aller-retour. Reprenez cette liste.
- ✓Classe IPC visée (1, 2 ou 3) et révision du référentiel
- ✓Contacts et cosses concernés, avec leurs références
- ✓Section et construction du fil (mm² ou AWG, brins)
- ✓Alliage exigé et exigence RoHS ou exemption applicable
- ✓Type de flux et exigence de nettoyage
- ✓Méthode d’inspection et fréquence attendues
- ✓Reprise autorisée ou non, et selon quel référentiel
- ✓Traçabilité demandée (lots de fil, de contact, d’alliage)
Pour les jonctions que l’on protège ensuite, voir le surmoulage et les tests et inspection.
Questions Fréquentes — Brasage
Quelle différence entre brasage et soudage ?+
Le brasage utilise un alliage d’apport fondu à plus basse température que les pièces pour les lier. Le soudage lie directement les métaux, par exemple par ultrasons ou par résistance, sans apport de matière. Le choix dépend des matériaux, de la jonction et du dossier.
Faut-il braser ou sertir une connexion ?+
Cela dépend du contact et de l’environnement. Certains contacts, comme les contacts à cuvette, se brasent ; d’autres se sertissent. Suivez la fiche du fabricant du connecteur et le référentiel du dossier. Nos pages sur le sertissage et sur IPC/WHMA-A-620 détaillent les critères associés.
Sans plomb ou étain-plomb ?+
La directive RoHS limite le plomb à 0,1 % en poids par matériau homogène, avec des exemptions listées. Le choix de l’alliage découle donc du produit et de la réglementation qui s’y applique. Précisez-le dans le dossier plutôt que de laisser le fournisseur choisir par défaut.
Que signifient les classes 1, 2 et 3 ?+
Ce sont les classes de produit des normes IPC : 1 pour l’usage général, 2 pour le service dédié, 3 pour la haute performance. C’est le client qui choisit la classe ; une classe supérieure impose des critères plus stricts et plus de contrôle, et pèse sur le coût.
Qu’est-ce qu’un flux « sans nettoyage » ?+
C’est un flux dont les résidus sont jugés acceptables sans nettoyage pour l’usage prévu. Les flux classés ROL0 et ROL1 selon J-STD-004 sont généralement présentés comme sans nettoyage. Le dossier doit préciser si un nettoyage est exigé malgré tout.
Comment fixer les critères d’acceptation d’un joint brasé ?+
En citant la norme, sa révision et la classe sur le plan ou la commande : J-STD-001 pour le procédé, IPC-A-610 ou IPC/WHMA-A-620 pour l’acceptation selon qu’il s’agit d’une carte ou d’un faisceau. Les valeurs chiffrées viennent de la norme, pas d’un résumé.
Un Projet Nécessitant du Brasage ou Soudage ?
Décrivez vos connexions, la classe IPC visée et vos contraintes : notre équipe vous recommandera la méthode adaptée à votre dossier.